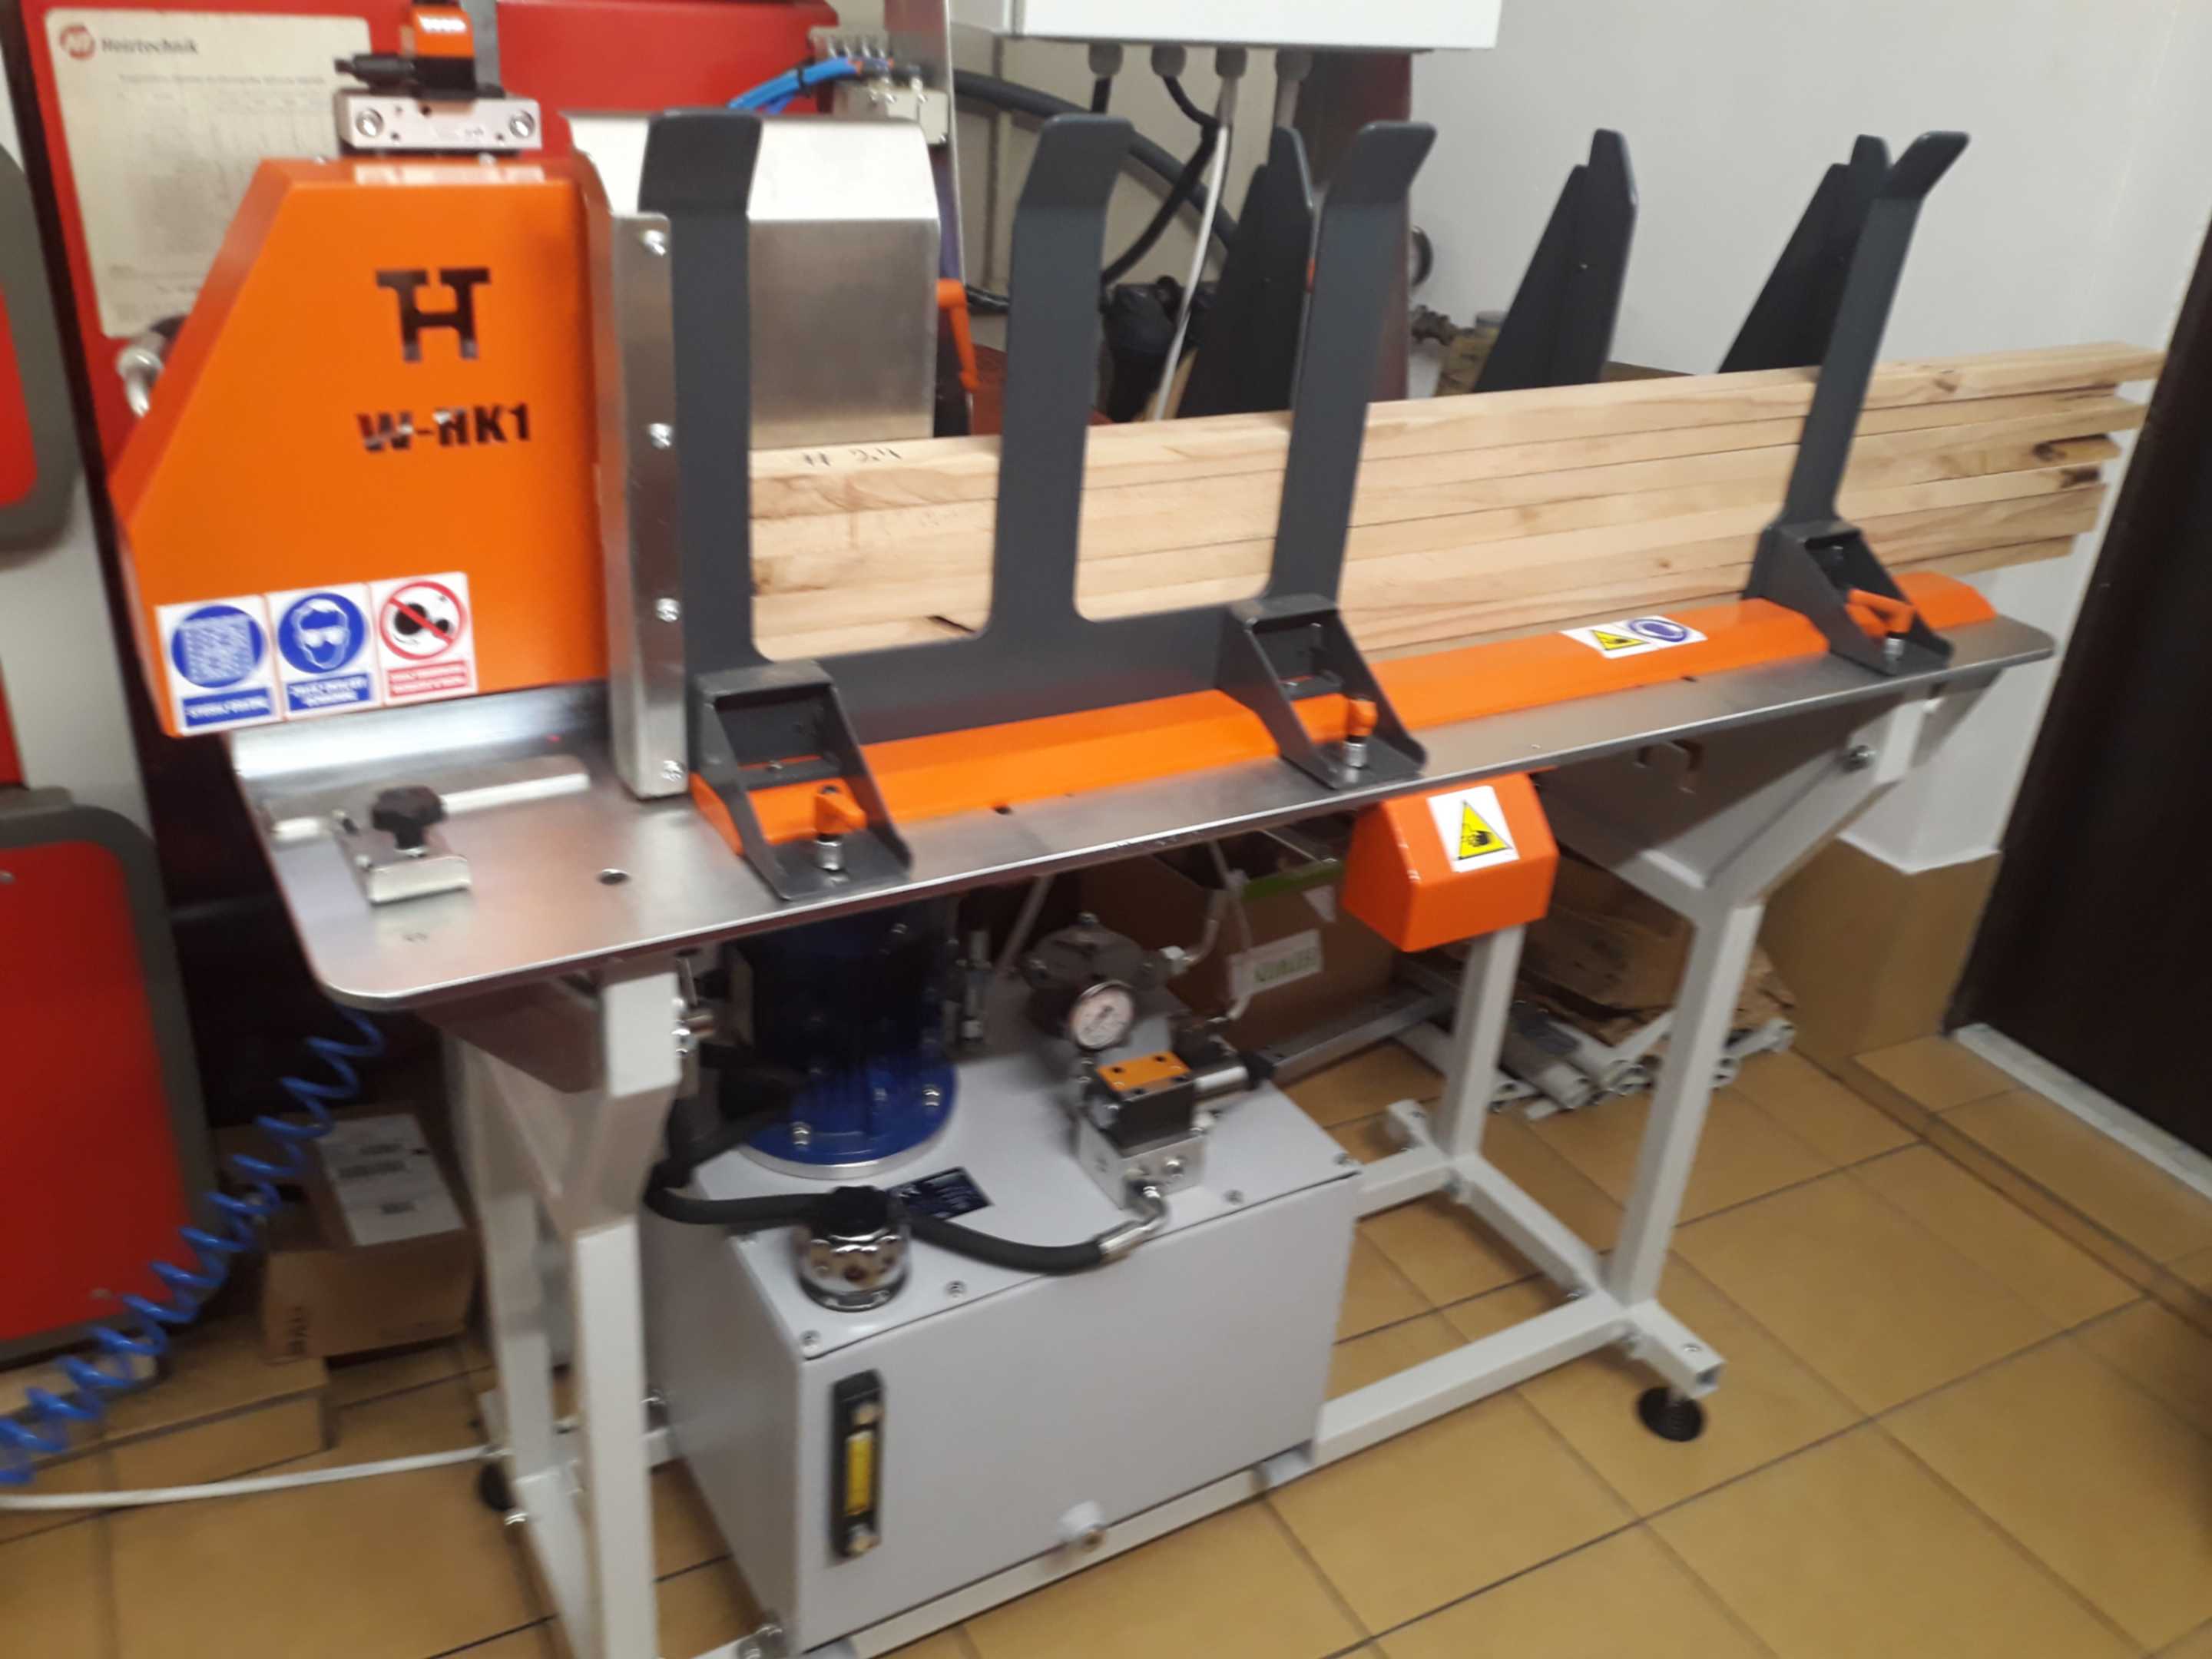
Podlasie, Warmia i Mazury to część Polski, w której drewno jest surowcem miejscowym, a przerób prowadzi wiele zakładów o bardzo różnej skali — od tartaków obsługujących okolicę po duże zakłady z suszarniami i dalszym przerobem. Łączy je jedno: maszyny stoją tam, gdzie jest surowiec, a nie tam, gdzie jest zaplecze przemysłowe. Hala bywa stawiana etapami, park maszynowy rośnie przez lata, a najbliższy serwis techniczny jest o kilkadziesiąt albo kilkaset kilometrów.
Z punktu widzenia biura konstrukcyjnego ma to konkretne konsekwencje. Rozwiązanie, które świetnie sprawdzi się w zakładzie pod dużym miastem, w tartaku oddalonym od wszystkiego może być kłopotem — bo wymaga specjalisty na każdą regulację albo części, na którą czeka się dwa tygodnie. Dlatego ten tekst nie jest katalogiem maszyn. Jest odpowiedzią na pytanie, co zmechanizować najpierw i jak zaprojektować to tak, żeby zakład był samowystarczalny.
Gdzie naprawdę ginie wydajność w tartaku
Rozmowa o automatyzacji zwykle zaczyna się od maszyny głównej: trak jest stary, pilarka za wolna, strugarka nie wyrabia. Po wejściu na halę i zmierzeniu taktu obraz często się odwraca. Maszyna obróbcza pracuje krócej, niż się wydaje, bo między jednym a drugim cyklem czeka — aż ktoś podniesie deskę, obróci ją, odbierze gotowy materiał i odłoży na stos.
Tartak to ciąg maszyn, ale wydajność całego ciągu rozstrzyga się pomiędzy nimi. Tam pracuje druga, mniej widoczna warstwa urządzeń: podajniki, rozbijarki, obrotnice, przenośniki, bufory i stacje kontroli. W zakładach, które nigdy jej nie zbudowały, rolę tej warstwy pełnią ludzie — i to oni wyznaczają rzeczywistą wydajność.
Dwie warstwy maszyn: co kupić, a co zbudować
Podział, który porządkuje planowanie inwestycji w zakładzie drzewnym, jest prosty. Maszyny technologiczne buduje się seryjnie i kupuje z katalogu. Mechanizację między nimi projektuje się pod konkretny zakład, bo katalog kończy się tam, gdzie zaczyna się wysokość robocza Twojej strugarki, szerokość Twojej hali i nietypowy przekrój materiału, który u Ciebie jest standardem.
| Warstwa | Przykłady urządzeń | Skąd je brać |
|---|---|---|
| Maszyny technologiczne | Korowarka, trak ramowy, pilarka taśmowa, linia profilująca, obrzynarka, wielopiła, suszarnia, strugarka | Katalog wyspecjalizowanego producenta — maszyny seryjne, z własnym serwisem i częściami |
| Mechanizacja i transport | Podajnik desek, rozbijarka pakietu, obrotnica, przenośnik, bufor, układarka, stacja kontroli | Projekt na zamówienie — pod halę, takt i surowiec konkretnego zakładu |
| Sterowanie i bezpieczeństwo | Szafa sterownicza, panel operatora, sprzężenie sygnałów między maszynami, osłony i układy bezpieczeństwa | Projekt na zamówienie, często przy okazji modernizacji istniejącej maszyny |
W praktyce to właśnie druga i trzecia warstwa decydują o tym, czy zakład pracuje płynnie. Nasze biuro ma za sobą ponad 50 wdrożonych podajników i obrotnic — i w zdecydowanej większości przypadków były to urządzenia dostawiane do maszyn, które w zakładzie już stały.
Kolejność wdrażania, która sprawdza się w zakładach drzewnych
Automatyzacja tartaku rzadko ma sens jako jeden duży projekt. Częściej jest to kilka etapów rozłożonych na lata, w których każdy kolejny krok spina się z poprzednim. Poniższa kolejność wynika z tego, gdzie najszybciej widać efekt.
Podawanie materiału do maszyny głównej
Podajnik desek z buforem zdejmuje z operatora najcięższą i najbardziej monotonną część pracy, a maszyna przestaje czekać między cyklami. To niemal zawsze pierwszy krok — i ten o najkrótszym czasie zwrotu.
Rozdzielanie pakietu i zmiana orientacji
Rozbijarka rozdziela pakiet na pojedyncze sztuki, obrotnica zmienia orientację materiału przed kolejną operacją. Bez nich podajnik szybko okazuje się urządzeniem, które trzeba ręcznie zasilać.
Transport między operacjami i bufory
Przenośniki spinają maszyny w ciąg, a strefy buforowe pozwalają jednej maszynie pracować dalej, gdy sąsiednia stanie na krótką regulację. Bufor jest tanią polisą na nierówny takt.
Odbiór, sortowanie i układanie
Na tym etapie automatyzuje się koniec ciągu: sortowanie według wymiaru lub klasy i układanie pakietu. To zwykle najdroższy krok, dlatego wchodzi dopiero wtedy, gdy początek linii pracuje stabilnie.
Kontrola i zbieranie danych
Stacja kontroli wymiaru lub wad oraz podstawowy monitoring: takt, przestoje z przyczynami, motogodziny. Dane mają sens dopiero wtedy, gdy jest co mierzyć — czyli gdy proces jest już powtarzalny.
Co zmienia lokalizacja z dala od zaplecza przemysłowego
To jest różnica, którą w regionie widać najmocniej. Zakład pod dużym miastem w razie awarii ściąga serwisanta tego samego dnia i kupuje część z magazynu w sąsiednim powiecie. Tartak na Mazurach czy Podlasiu takiej wygody nie ma — więc projekt maszyny musi zakładać, że zakład poradzi sobie sam.
Komponenty ogólnodostępne zamiast egzotycznych
Silnik, motoreduktor, łożysko, siłownik, czujnik — dla każdego z tych elementów istnieją wersje dostępne u wielu dostawców i wersje, które zamawia się u jednego. Przy maszynie pracującej blisko serwisu różnica bywa nieistotna. Przy maszynie oddalonej o 200 km oznacza wybór między postojem na jeden dzień a postojem na dwa tygodnie. Dlatego na etapie doboru komponentów warto zapytać wprost: czy tę część kupię gdziekolwiek, czy tylko u Was?
Dokumentacja, która zostaje w zakładzie
Schemat elektryczny, rysunki złożeniowe, lista części zużywających się i instrukcja obsługi to nie są papiery do segregatora — to warunek tego, żeby utrzymanie ruchu w zakładzie mogło działać bez autora maszyny. Pełny zakres dokumentacji technicznej opisaliśmy w osobnym artykule, a praktykę eksploatacji w tekście o utrzymaniu ruchu maszyny specjalnej.
Tryb pracy awaryjnej
Dobrze zaprojektowana mechanizacja daje się ominąć. Jeśli podajnik stanie, materiał musi dać się podać ręcznie — a maszyna główna ma pracować dalej, choć wolniej. Ta jedna decyzja konstrukcyjna zamienia awarię urządzenia pomocniczego z postoju całego zakładu w spadek wydajności na kilka dni.
Ustal to przed zamówieniem maszyny do zakładu oddalonego od serwisu
- Które komponenty są ogólnodostępne, a które zamawia się wyłącznie u producenta maszyny
- Jaki jest czas reakcji serwisu i co obejmuje gwarancja — dojazd, robocizna, części
- Czy zakład dostaje schematy elektryczne i rysunki złożeniowe, a nie tylko instrukcję obsługi
- Czy maszynę da się ominąć i pracować ręcznie przy awarii urządzenia pomocniczego
- Jaka jest lista części zużywających się i które z nich warto trzymać na własnym magazynie
- Kto przeszkoli operatorów i utrzymanie ruchu — i czy szkolenie obejmuje diagnostykę, a nie samą obsługę
- Czy po połączeniu nowego urządzenia z istniejącą maszyną powstaje zespół maszyn wymagający oceny zgodności
Stary park maszynowy a przepisy
W zakładach drzewnych z długą historią obok maszyn kupionych w ostatnich latach pracują urządzenia starsze niż obowiązek oznakowania CE. To nie jest samo w sobie problem — prawo rozróżnia dwa reżimy. Maszyna wprowadzana do obrotu dziś musi spełniać wymagania zasadnicze, a za to odpowiada producent. Maszyna użytkowana od lat podlega wymaganiom minimalnym, za które odpowiada pracodawca. Różnicę rozpisaliśmy w artykule o wymaganiach minimalnych dla maszyn użytkowanych.
Dokładanie mechanizacji do starej maszyny wchodzi w tę układankę w dwóch miejscach. Po pierwsze, jeśli nowe urządzenie zmienia funkcję lub zakres pracy maszyny, zmiana może zostać uznana za istotną modyfikację — a wtedy zakład staje się producentem zmodyfikowanej maszyny. Po drugie, spięcie kilku maszyn wspólnym sterowaniem i transportem może utworzyć zespół maszyn, który wymaga oceny zgodności jako całość. Oba przypadki łatwiej rozstrzygnąć na etapie koncepcji niż po montażu.
Jak wygląda współpraca, gdy biuro jest w innym województwie
THT Projekt ma siedzibę w Rokocinie koło Starogardu Gdańskiego, a pracuje dla zakładów w całej Polsce. Praktyka pokazuje, że odległość wpływa na harmonogram wyjazdów, a nie na zakres prac — bo większość pracy nad maszyną specjalną i tak dzieje się poza halą klienta.
| Etap | Gdzie się odbywa | Co z tego wynika dla zakładu |
|---|---|---|
| Rozmowa wstępna i analiza potrzeb | Zdalnie — opis procesu, zdjęcia, nagranie wideo pracy maszyny | Nie wymaga wyjazdu; pozwala odsiać pomysły, które nie mają sensu technicznego |
| Pomiary i inwentaryzacja stanowiska | U klienta na hali | Jeden wyjazd, podczas którego mierzy się gabaryty, wysokości robocze i takt maszyn |
| Koncepcja, obliczenia i model 3D | W biurze konstrukcyjnym | Zakład ogląda maszynę w modelu zanim powstanie; tu zapadają decyzje o układzie i gabarycie |
| Dokumentacja wykonawcza i budowa | W biurze i u kooperantów | Etap najdłuższy, bez obecności zakładu; równolegle powstaje dokumentacja techniczna |
| Montaż próbny | Na hali biura konstrukcyjnego | Maszyna jest składana i uruchamiana przed transportem — błędy wychodzą tam, nie na produkcji |
| Montaż, uruchomienie i szkolenie | U klienta na hali | Drugi wyjazd; postój zakładu ograniczony do zaplanowanego okna |
Montaż próbny przed wysyłką ma przy odległych zakładach szczególną wartość. Maszyna, która pierwszy raz składana jest dopiero na hali klienta, zamienia uruchomienie w serię wyjazdów. Maszyna złożona i przetestowana wcześniej przyjeżdża po to, żeby stanąć i ruszyć.
Od czego zacząć rozmowę z biurem konstrukcyjnym
Najlepsze zapytania ofertowe, jakie dostajemy z zakładów drzewnych, nie zawierają gotowego pomysłu na maszynę. Zawierają opis problemu: co wchodzi, co ma wychodzić, w jakim takcie i ile miejsca jest do dyspozycji. Resztą zajmuje się konstruktor — i często okazuje się, że rozwiązanie jest prostsze, niż zakładał zakład.
Co przygotować przed pierwszą rozmową
- Wymiary i masa materiału wejściowego oraz wyjściowego, wraz z przypadkami skrajnymi
- Oczekiwana wydajność — liczba sztuk lub metrów na zmianę, a nie ogólne „szybciej”
- Zdjęcia i krótkie nagranie wideo stanowiska w czasie normalnej pracy
- Rzut hali z zaznaczonym miejscem, w którym urządzenie ma stanąć, i drogami transportu
- Dane maszyn sąsiednich: wysokość robocza, takt, dostępne sygnały sterowania
- Informacja, czy maszyna ma pracować na jedną czy na kilka zmian
- Budżet rzędu wielkości — pozwala od razu odrzucić koncepcje poza zasięgiem
Dalszy przebieg projektu — od analizy potrzeb po szkolenie operatorów — rozpisaliśmy w artykule o dziewięciu etapach projektowania maszyny. Jeśli zastanawiasz się, czy w ogóle potrzebujesz biura konstrukcyjnego, czy wystarczy dostawca katalogowy, pomoże tekst o tym, jak wybrać biuro konstrukcyjne.
Podsumowanie
W tartakach i zakładach przerobu drewna na Podlasiu, Warmii i Mazurach rachunek jest zwykle ten sam: największą rezerwą wydajności nie jest maszyna obróbcza, tylko to, co dzieje się między maszynami. Podajnik desek, rozbijarka, obrotnica i bufor są tańsze niż nowy trak, a wdrożone w dobrej kolejności dają efekt, którego sama wymiana maszyny głównej nie przyniesie.
Lokalizacja z dala od zaplecza przemysłowego nie jest przeszkodą w automatyzacji — jest natomiast wytyczną konstrukcyjną. Ogólnodostępne komponenty, kompletna dokumentacja w rękach zakładu i możliwość pracy ręcznej przy awarii sprawiają, że maszyna służy latami bez uzależnienia od jednego dostawcy. To warto ustalić na etapie koncepcji, kiedy zmiana kosztuje rozmowę, a nie przeróbkę.