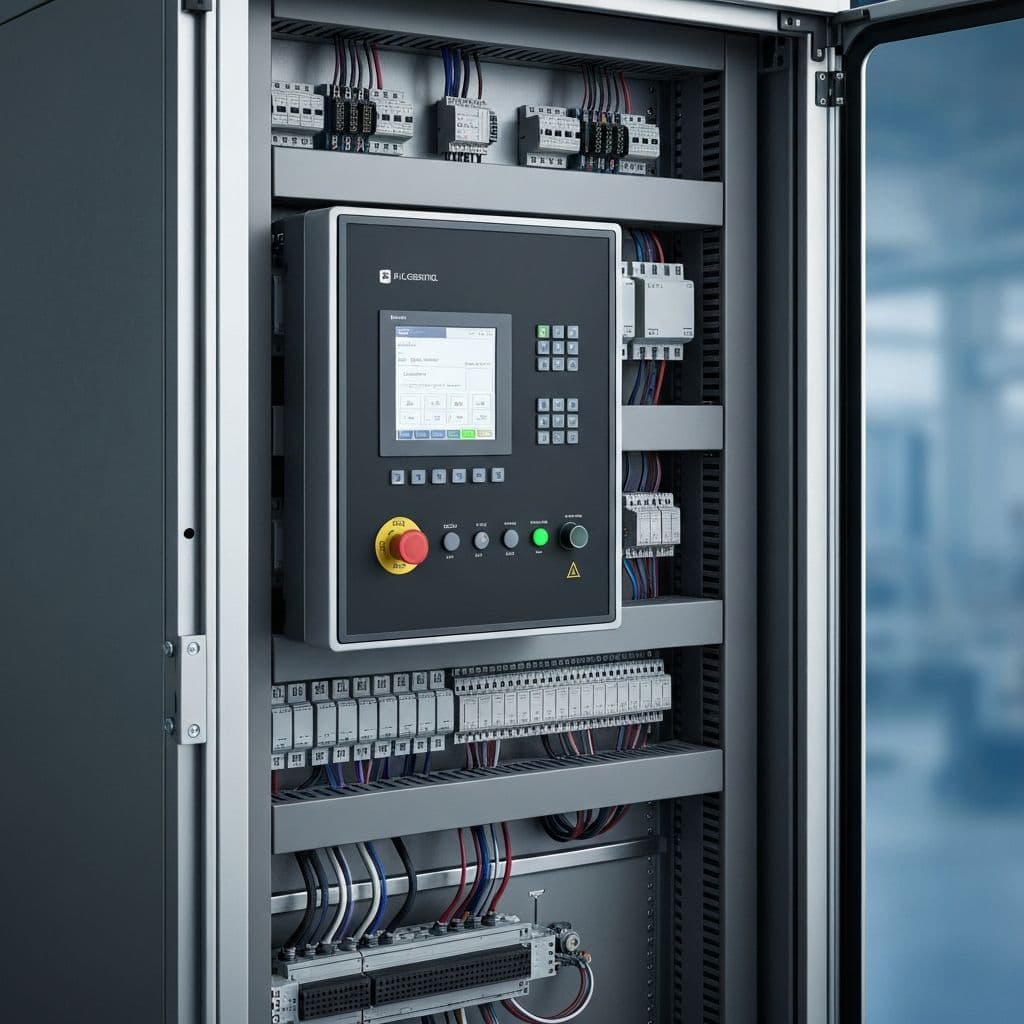
Modernizacja układów sterowania maszyn
Nowy sterownik PLC, napędy, szafa i panel HMI w maszynie, której mechanika wciąż jest dobra — przetestowane przed postojem, a nie w jego trakcie.
Mechanika pracuje, sterowanie przestało nadążać
Typowy obraz wygląda tak: konstrukcja maszyny jest w dobrym stanie, ale w szafie pracuje sterownik sprzed lat — na przykład Simatic S5 albo S7-300 — którego producent już nie wytwarza albo ogłosił jego wycofanie z oferty. Moduły i serwowzmacniacze kupuje się tylko z rynku wtórnego, nikt w zakładzie nie zna starego środowiska programistycznego, a aktualnej kopii programu nikt nie widział. Każda awaria elektroniki zamienia się w szukanie części, zamiast w szybką wymianę modułu.
Modernizacja układów sterowania to zakres, który dotyczy wyłącznie sterowania i napędów istniejących maszyn: wymiana sterownika PLC z migracją programu, modernizacja układów napędowych (falowniki, serwowzmacniacze, serwonapędy, w razie potrzeby silniki), nowa szafa sterownicza zgodna z PN-EN 60204-1, panel HMI, elektroautomatyka i okablowanie oraz układy bezpieczeństwa projektowane według PN-EN ISO 13849-1. Mechaniki nie przebudowujemy — jeśli maszyna wymaga także retrofitu mechanicznego i pełnego dostosowania do wymagań CE, prowadzimy to w ramach modernizacji maszyn i CE, a sterowanie dla nowych maszyn projektujemy w ramach automatyki przemysłowej.
Kolejność prac jest stała: audyt, kwalifikacja zmian pod kątem istotnej modyfikacji, projekt i ocena ryzyka prowadzone równolegle, budowa i testy szafy na naszej hali z symulacją sygnałów z maszyny, przełączenie w zaplanowanym postoju, a na końcu uruchomienie, szkolenie i dokumentacja — schematy, program z komentarzami i kopie zapasowe. Mamy za sobą ponad 20 lat doświadczenia, w tym modernizację ciągu transportowego w hucie stali na Śląsku — instalacji pracującej w trybie ciągłym 24/7, dostosowanej przy tej okazji do norm CE.
Co modernizujemy w układzie sterowania
Sterownik PLC i migracja programu
Wycofany sterownik zastępujemy aktualną platformą. Program odczytujemy z pracującej jednostki i archiwizujemy, a logikę przenosimy konwersją albo piszemy od nowa — zależnie od jakości oryginału. Działanie sprawdzamy na symulacji, zanim maszyna stanie.
Napędy, falowniki i serwowzmacniacze
Modernizacja układów napędowych: wymiana falowników, serwowzmacniaczy i serwonapędów, a gdy to konieczne — silników. Najpierw sprawdzamy, czy silnik i enkoder mogą zostać, bo nie każda wymiana napędu wymaga wymiany całej osi.
Szafa sterownicza i elektroautomatyka
Nowa szafa zgodna z PN-EN 60204-1: zasilanie, zabezpieczenia, aparatura, okablowanie i oznaczenia przewodów. Budujemy ją i testujemy u siebie, więc na obiekcie zostaje przełączenie, a nie budowa od zera.
Układy bezpieczeństwa
Sterowniki i przekaźniki bezpieczeństwa, obwody zatrzymania awaryjnego, blokady osłon. Wymagany poziom PL wyznaczamy według PN-EN ISO 13849-1 przed zamówieniem aparatury, a nie po montażu.
Typowe zakresy modernizacji
Zakres ustalamy po audycie — od wymiany jednego wycofanego sterownika po kompletny nowy układ sterowania i napędów maszyny.
Wymiana sterownika PLC
Stary sterownik (S5, S7-300 lub inny wycofany z oferty) zastępujemy aktualną platformą, z przeniesieniem programu, danych i dotychczasowych funkcji maszyny.
Modernizacja serwowzmacniaczy i falowników
Wymiana napędów, do których nie ma już części — z doborem nowego napędu do istniejącego silnika albo wymianą kompletnej osi, gdy silnik i enkoder nie są obsługiwane.
Nowa szafa sterownicza
Kompletna szafa w miejsce starej: projekt elektryczny, prefabrykacja, testy na naszej hali i dokumentacja zgodna z PN-EN 60204-1.
Panel HMI zamiast pulpitu przycisków
Ekrany obsługi, receptury i alarmy z opisem przyczyny zamiast lampek i kodów błędów, które rozumie tylko jeden elektryk w zakładzie.
Modernizacja układów bezpieczeństwa
Przebudowa obwodów zatrzymania awaryjnego i blokad osłon na sterownik lub przekaźniki bezpieczeństwa o wymaganym poziomie PL.
Przygotowanie do zbierania danych
Sterownik z interfejsem sieciowym, z którego można odczytywać stany, liczniki i przyczyny postojów — podstawa monitoringu produkcji.
Częste pytania
Pogłęb temat
Artykuły z naszej bazy wiedzy, które rozwijają zagadnienia związane z tą usługą.