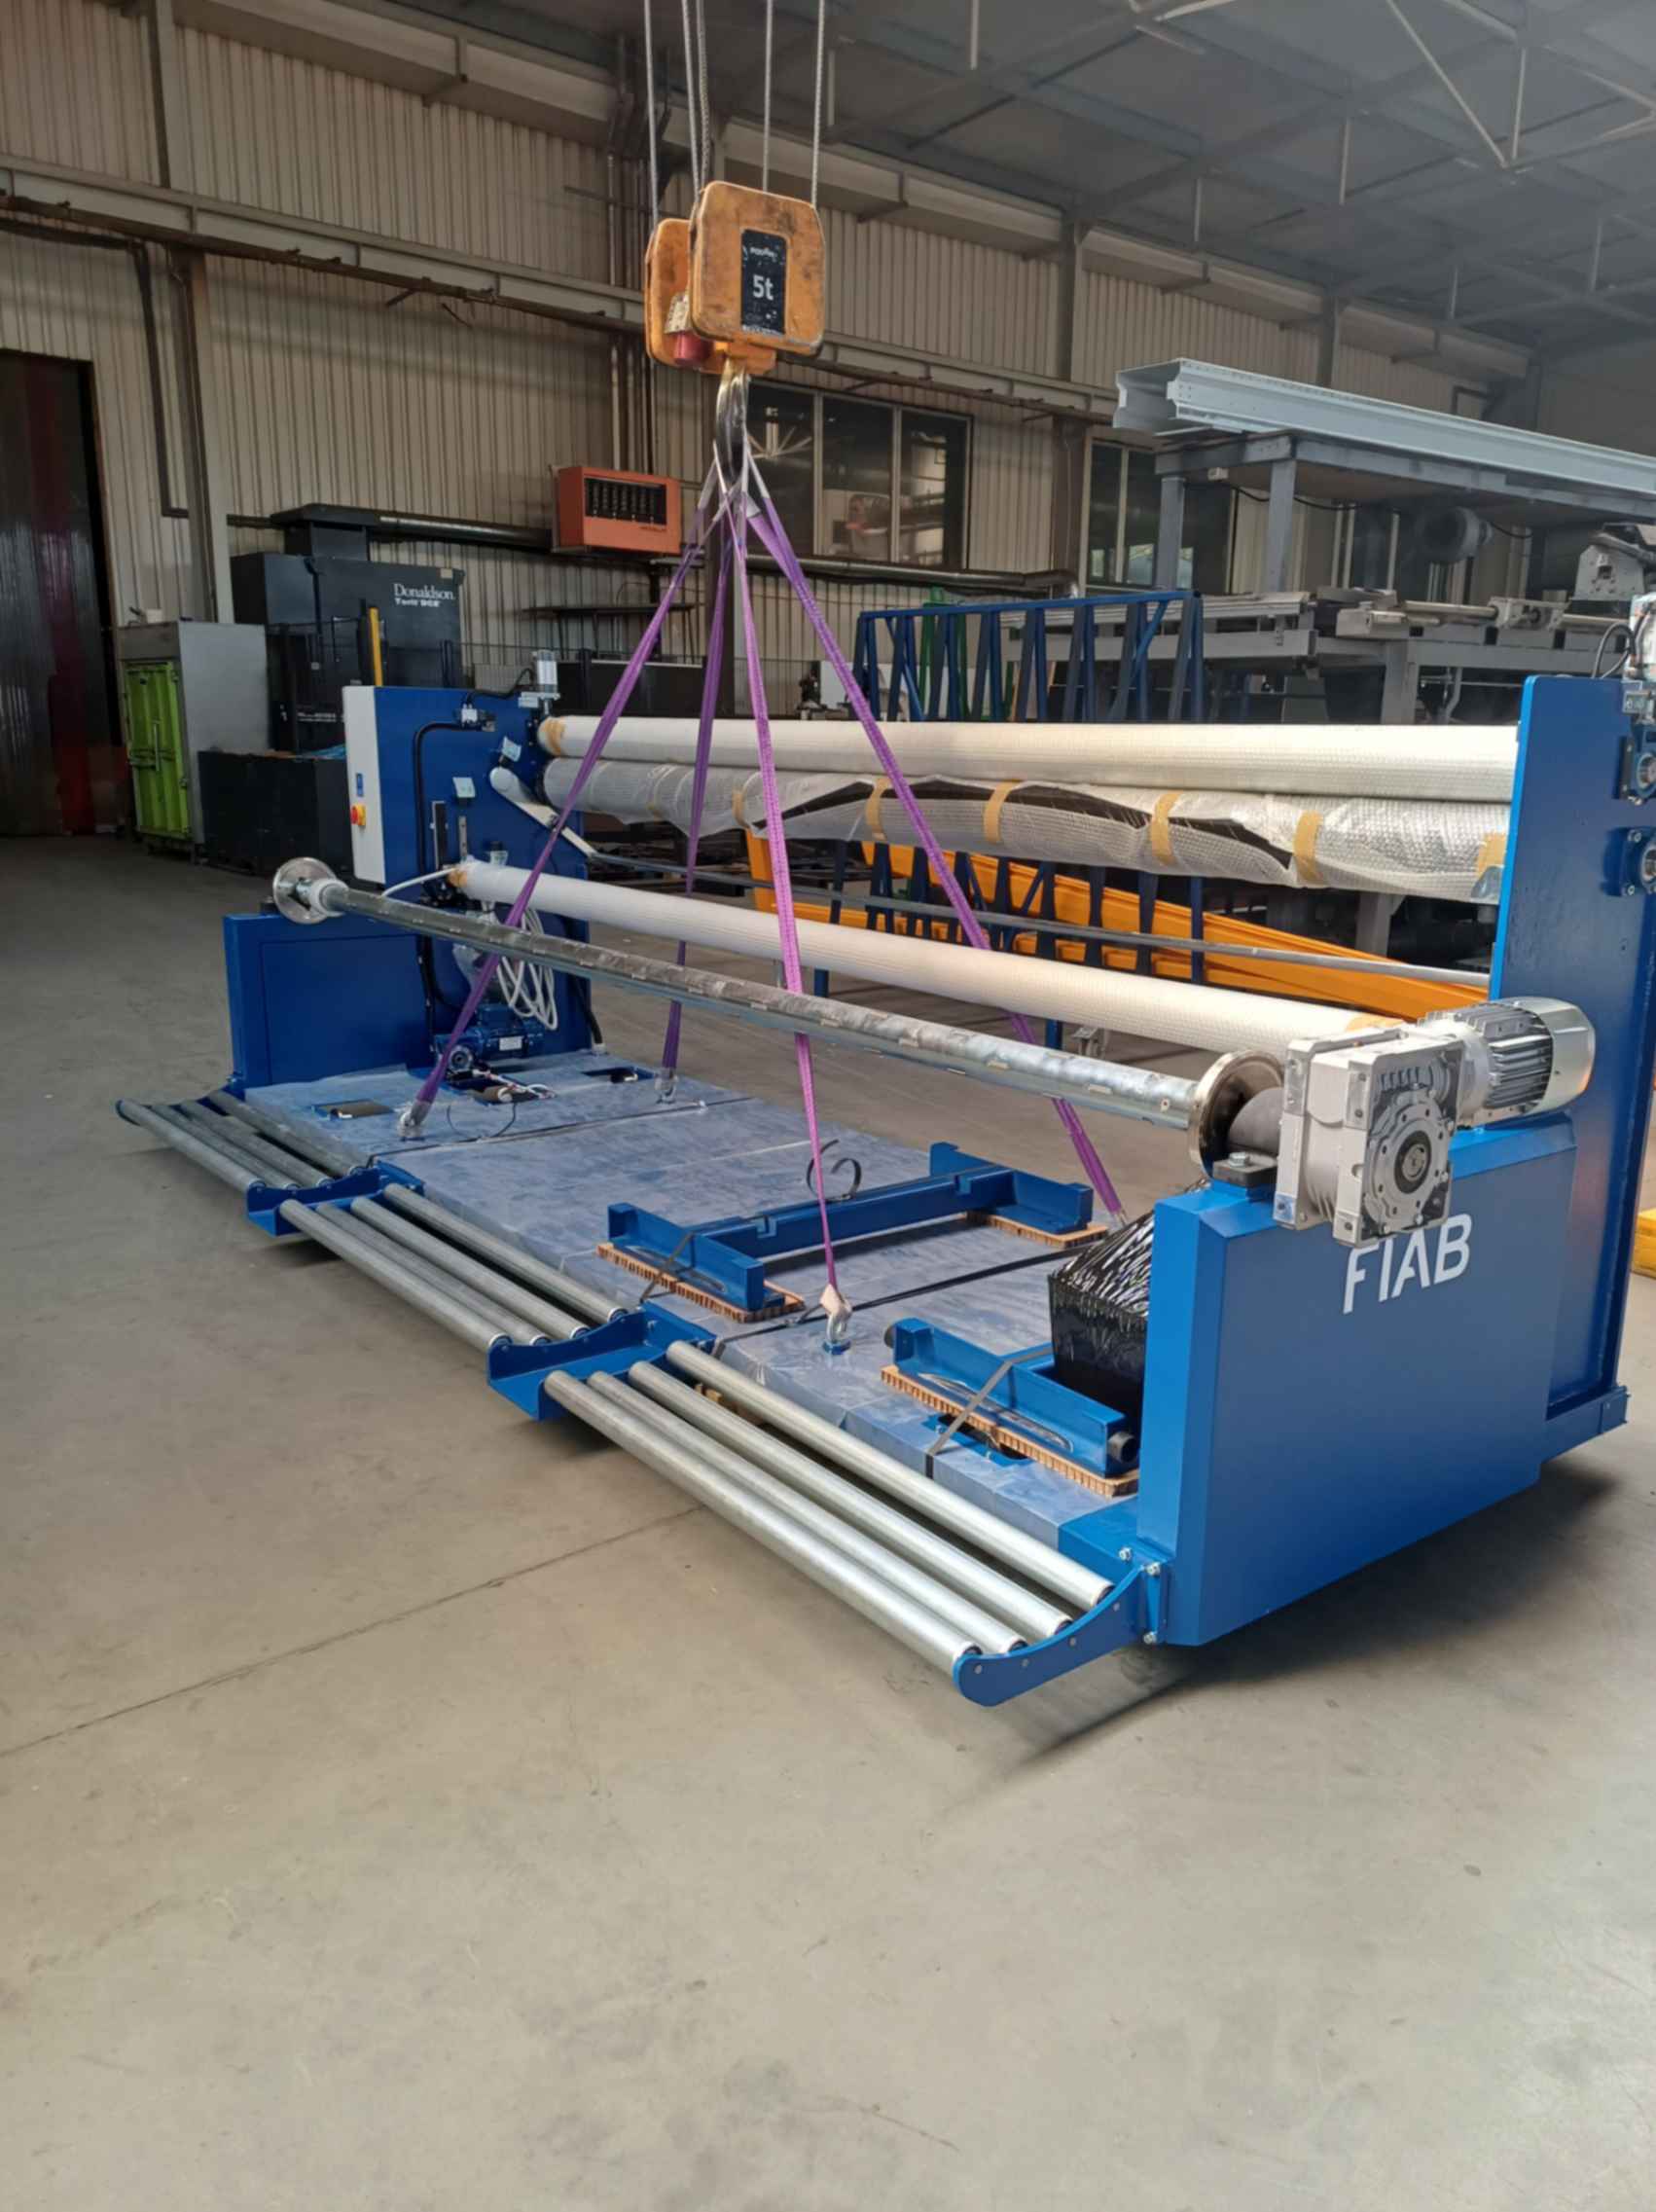
Modernizacja parku maszynowego rzadko zaczyna się od planu. Zwykle zaczyna się od awarii: staje maszyna, do której sterownika nie ma już części, a przy naprawie okazuje się, że dwie sąsiednie mają ten sam problem. Wtedy modernizacja maszyn produkcyjnych przestaje być pojedynczym zleceniem i staje się programem na kilka lat — z budżetem, kolejnością i postojami, które trzeba wpasować w kalendarz produkcji. Ten tekst dotyczy właśnie takiego programu, a nie decyzji o jednej maszynie.
Jedna maszyna a cały park — inne pytanie, inna metoda
Przy pojedynczej maszynie pytanie brzmi: modernizować czy kupić nową? Odpowiada na nie audyt mechaniki i porównanie pełnych kosztów obu scenariuszy, które rozpisaliśmy w tekście retrofit czy nowa maszyna. Przy parku maszynowym takie rachunki robi się dla każdej pozycji osobno, ale nie one wyznaczają kolejność. Wyznacza ją to, jak maszyny zależą od siebie nawzajem, która z nich zatrzymuje produkcję, gdy staje, i ile postojów zakład jest w stanie przyjąć w ciągu roku.
Typowy błąd to modernizowanie w kolejności wieku albo „głośności” — najpierw maszyna, na którą najwięcej narzeka utrzymanie ruchu. Tymczasem modernizacja starych maszyn nie zawsze jest najpilniejsza. Maszyna stara, ale zdublowana i stojąca z boku przepływu, może spokojnie czekać, a kilkuletnia maszyna w jedynym egzemplarzu na środku linii, z wycofanym sterownikiem, jest ryzykiem na dziś. Żeby to zobaczyć, trzeba najpierw rzetelnie spisać, co w hali stoi.
Inwentaryzacja — co zapisać o każdej maszynie
Inwentaryzacja na potrzeby modernizacji nie jest spisem środków trwałych. Liczy się stan techniczny i ryzyko, a nie wartość księgowa. Jeżeli zakład ma już przegląd wykonany pod kątem wymagań minimalnych dla maszyn użytkowanych, jest to dobry punkt wyjścia — wystarczy rozszerzyć go o dane techniczne i produkcyjne.
Karta maszyny — minimum dla planu modernizacji
- Identyfikacja: typ, producent, rok produkcji, numer, miejsce w przepływie i maszyny, z którymi współpracuje.
- Status prawny: znak CE i deklaracja albo maszyna sprzed ery CE, wynik oceny zgodności z wymaganiami minimalnymi, znane niezgodności bhp.
- Dokumentacja: instrukcja, schematy elektryczne i pneumatyczne, kopia programu sterownika — oraz to, czy odpowiadają stanowi faktycznemu.
- Mechanika: stan prowadnic, łożyskowań, przekładni, hydrauliki i pneumatyki, geometria maszyny i powtarzalność wyrobu.
- Sterowanie i napędy: typ sterownika i napędów, dostępność części, wsparcie producenta oraz osoby w zakładzie, które potrafią je serwisować.
- Historia: awarie i postoje z ostatnich lat, wcześniejsze przeróbki i modernizacje, także te wykonane własnymi siłami.
- Rola w produkcji: czy maszyna jest wąskim gardłem, czy ma zastępstwo i co staje, gdy ona stoi.
Najwięcej informacji dają rozmowy z operatorami i z utrzymaniem ruchu. To oni wiedzą, która maszyna „wymaga wyczucia”, przy której osłona jest stale zdjęta i który napęd przegrzewa się latem. Bez tej wiedzy karta maszyny opisuje stan z tabliczki znamionowej, a nie z hali.
Ocena krytyczności — które maszyny naprawdę decydują o produkcji
Krytyczność to odpowiedź na pytanie, co się stanie, jeśli maszyna stanie na tydzień. Oceniamy ją w trzech wymiarach, każdy osobno:
- Wpływ na przepływ. Maszyna, która jest wąskim gardłem produkcji, zatrzymuje cały zakład; maszyna z buforem przed sobą i za sobą daje kilka godzin albo dni zapasu.
- Brak redundancji. Jedyna maszyna wykonująca daną operację, bez możliwości przeniesienia zadania na inne stanowisko ani zlecenia go na zewnątrz, waży więcej niż jedna z trzech identycznych.
- Ryzyko dla ludzi. Niezgodności bhp nie czekają w kolejce inwestycyjnej — maszyna z niesprawnym zatrzymaniem awaryjnym albo otwartym dostępem do strefy ruchu trafia na początek listy niezależnie od pozostałych ocen.
Drugą osią jest prawdopodobieństwo awarii: stan i wiek sterowania, dostępność części, historia postojów, stan mechaniki. Zestawienie obu osi daje prosty obraz. Maszyny krytyczne o wysokim ryzyku awarii to pierwsza fala modernizacji. Krytyczne w dobrym stanie — obserwacja, kopia programu i zapas części. Niekrytyczne w złym stanie — decyzja, czy w ogóle warto w nie inwestować, czy lepiej zaplanować ich wycofanie.
Macierz decyzji — zostawić, modernizować sterowanie, retrofit mechaniczny czy wymienić
Dla każdej maszyny z listy zapada jedna z czterech decyzji. Ważne, żeby wynikała ze stanu technicznego i roli maszyny, a nie z wolnych środków w danym kwartale — budżet decyduje o terminie, nie o kierunku. Ta sama zasada dotyczy modernizacji maszyn przemysłowych pracujących w ciężkich warunkach i prostszych urządzeń pomocniczych.
| Decyzja | Kiedy | Typowy zakres | Na co uważać |
|---|---|---|---|
| Zostawić i utrzymywać | Mechanika i sterowanie sprawne, części dostępne, brak niezgodności bhp | Przeglądy, zapas części krytycznych, kopia programu i dokumentacji | Status „bez zmian” trzeba weryfikować co roku — wsparcie dla sterownika potrafi zniknąć nagle |
| Modernizacja sterowania | Zdrowa mechanika, wycofany sterownik lub napędy, brak części, słaba diagnostyka | Nowy PLC, napędy, szafa, panel HMI, obwody bezpieczeństwa i dokumentacja elektryczna | Rozbudowa funkcji albo zmiana logiki bezpieczeństwa może oznaczać istotną modyfikację |
| Retrofit mechaniczny | Zużyte zespoły przy zdrowej konstrukcji nośnej, spadająca dokładność, częste awarie mechaniczne | Prowadnice, łożyskowania, przekładnie, hydraulika i pneumatyka — często razem ze sterowaniem | Bez oceny geometrii korpusu łatwo wymienić wszystko poza tym, co naprawdę się zużyło |
| Wymiana na nową | Utracona geometria, zmiana technologii lub wyrobu, wydajność poza możliwościami konstrukcji | Nowa maszyna seryjna albo specjalna, demontaż starej, zmiana układu hali | Czas dostawy i rozruchu trzeba wpisać w plan postojów; maszyna specjalna to zwykle 3–9 miesięcy |
Między tymi decyzjami nie ma ostrych granic. Retrofit maszyn przemysłowych po stronie mechanicznej prawie zawsze pociąga za sobą wymianę czujników i napędów, a nowe sterowanie odsłania luzy w mechanice, których stary układ nie był w stanie wykryć. Dlatego ostateczny zakres ustala się po audycie konkretnej maszyny, a nie w arkuszu.
Zakres mechaniczny i elektryczny — co się zużywa i jak to sprawdzić
Modernizacja układów mechanicznych
Mechanika starzeje się wolniej niż elektryka, ale nie jest wieczna. Przy modernizacji układów mechanicznych sprawdzamy kolejno prowadnice — powierzchnie ślizgowe albo wózki prowadnic tocznych — łożyskowania wałów i rolek, przekładnie pod kątem luzu, hałasu i wycieków, a na końcu hydraulikę i pneumatykę, w których po latach nieszczelności, zużyte uszczelnienia i wyeksploatowane zawory potrafią odpowiadać za większość mikropostojów. Rozstrzygające jest pytanie o konstrukcję nośną: jeżeli korpus i ramy trzymają geometrię, zużyte zespoły można wymienić; jeżeli nie, nowe prowadnice na skręconym korpusie niczego nie naprawią.
Retrofit mechaniczny warto łączyć z poprawą serwisowalności: dostępem do punktów smarowania bez demontażu osłon, elementami zużywającymi się skręcanymi zamiast spawanych, typowymi łożyskami zamiast egzotycznych. To od tych szczegółów zależy, czy przy kolejnej awarii postój potrwa godzinę, czy tydzień.
Sterowanie i napędy
Po stronie elektrycznej głównym powodem modernizacji jest zwykle sterownik, do którego nie ma już części ani ludzi znających jego oprogramowanie. Wymiana obejmuje jednak więcej niż sam PLC: zasilanie, napędy i falowniki, okablowanie, obwody bezpieczeństwa, panel operatora i dokumentację. Zakres takich prac opisujemy przy usłudze modernizacji układów sterowania, a przebieg samej migracji programu — w tekście o tym, jak przeprowadzić wymianę sterownika PLC bez długiego postoju.
Na poziomie parku dochodzi argument, którego nie ma przy pojedynczej maszynie: ujednolicenie. Jeżeli w kilku maszynach wymienia się sterowanie w ciągu dwóch, trzech lat, warto przyjąć jedną platformę sterowników i napędów dla całego zakładu. Mniej typów części w magazynie i jeden zestaw narzędzi serwisowych to realna oszczędność dla utrzymania ruchu, a modernizacja urządzeń kupowanych latami od różnych dostawców przestaje oznaczać utrzymywanie kilku równoległych światów.
Kolejność, postoje i budżet etapami
Plan modernizacji parku maszynowego to w praktyce harmonogram postojów. Zakład ma w roku kilka naturalnych okien — urlopy letnie, przerwę świąteczną i noworoczną, długie weekendy, planowane remonty — i to w nie trzeba wpasować prace, a nie odwrotnie.
Inwentaryzacja i ocena krytyczności
Karta każdej maszyny, ocena wpływu na przepływ, redundancji i ryzyka dla ludzi, decyzja z macierzy. Efektem jest lista maszyn z przypisaną decyzją i priorytetem.
Pilne działania bezpieczeństwa
Niezgodności bhp usuwa się od razu, niezależnie od dalszych etapów. Często są to osobne, krótkie prace: osłony z blokadą, zatrzymanie awaryjne, oznakowane odłączniki.
Pierwsza fala: maszyny krytyczne z wysokim ryzykiem awarii
Zakres dzielony na porcje mieszczące się w najbliższych oknach postojowych. Projekt, prefabrykacja i montaż próbny powstają, zanim maszyna stanie.
Kolejne etapy według priorytetu i budżetu
Maszyny o mniejszej krytyczności w następnych oknach. Doświadczenia z pierwszej fali korygują zakres i czas prac w kolejnych etapach.
Wymiany zamawiane z wyprzedzeniem
Maszyny przeznaczone do wymiany zamawia się tak, by dostawa i rozruch trafiły w planowany postój. Przy maszynie specjalnej droga od koncepcji do uruchomienia trwa zwykle od 3 do 9 miesięcy.
Odbiór, dokumentacja i przegląd planu
Po każdym etapie aktualizacja kart maszyn, dokumentacji i oceny ryzyka oraz przegląd kolejności — wąskie gardło po każdej poprawie przenosi się w inne miejsce.
O długości postoju decyduje to, ile pracy zostanie wykonane przed nim. Szafy sterownicze buduje się i sprawdza wcześniej, zespoły mechaniczne prefabrykuje, a tam, gdzie to możliwe, przeprowadzamy montaż próbny na własnej hali przed wysyłką. U klienta zostaje demontaż, montaż, podłączenie i uruchomienie. Tak prowadziliśmy modernizację ciągu transportowego w hucie stali na Śląsku — instalacji pracującej w trybie ciągłym 24/7, gdzie zatrzymanie całości nie wchodziło w grę, a zakres obejmował także dostosowanie do norm CE.
Budżet rozpisany na etapy ma jeszcze jedną zaletę: pierwsza fala pokazuje rzeczywisty koszt i czas prac w danym zakładzie, więc kolejne etapy wycenia się na podstawie doświadczeń, a nie założeń. Modernizacje i automatyzację prowadzimy w zakładach w całej Polsce — m.in. w Wielkopolsce, na Śląsku i na Pomorzu — i za każdym razem harmonogram okien postojowych okazuje się równie ważny jak sam zakres techniczny.
Bezpieczeństwo i znak CE w planie modernizacji
Każda pozycja planu ma też wymiar prawny, który warto rozstrzygnąć na etapie planowania, a nie odbioru. Dla maszyn użytkowanych podstawą są wymagania minimalne — obowiązek pracodawcy, niezależny od tego, czy maszyna ma znak CE. Większość prac dostosowawczych mieści się w tych ramach i nie prowadzi do nowej oceny zgodności.
Inaczej jest, gdy modernizacja zmienia funkcję maszyny, zwiększa jej parametry, dokłada robota albo zmienia logikę układu bezpieczeństwa. Taka zmiana może zostać zakwalifikowana jako istotna modyfikacja, a wtedy wykonawca — także własny dział utrzymania ruchu — przejmuje obowiązki producenta. Gdzie przebiega ta granica, opisujemy w tekście o tym, jak modernizacja maszyny wpływa na znak CE. Osobnym przypadkiem jest spięcie kilku zmodernizowanych maszyn we wspólnie sterowaną linię — wtedy pytanie dotyczy zespołu maszyn połączonych, a nie pojedynczych urządzeń.
Dokumentowanie zmian — park, którym da się zarządzać
Modernizacja bez dokumentacji odtwarza problem, który ją wywołał: za kilka lat nikt nie będzie wiedział, co zostało zmienione, jaki program pracuje w sterowniku i dlaczego obwód bezpieczeństwa wygląda tak, a nie inaczej. Dlatego każdy etap kończy się aktualizacją dokumentów, a nie samym protokołem odbioru.
- Schematy powykonawcze — elektryczne, pneumatyczne i hydrauliczne, zgodne ze stanem faktycznym.
- Aktualna ocena ryzyka oraz — gdy wymaga tego zakres zmian — pełna dokumentacja techniczna z deklaracją zgodności.
- Kopia programu sterownika i panelu z opisem wersji i datą wgrania.
- Rejestr zmian w karcie maszyny: co, kiedy, przez kogo i na jakiej podstawie zostało zmienione.
- Instrukcja i szkolenie operatorów oraz utrzymania ruchu z nowych funkcji i trybów pracy.
Rejestr zmian przydaje się także przy kolejnych modyfikacjach: kwalifikując zmianę, porównuje się ją ze stanem opisanym w dotychczasowej dokumentacji, a tego stanu nie da się odtworzyć po latach bez zapisów. Co powinien zawierać komplet dokumentów, opisujemy w tekście o dokumentacji technicznej maszyny. Przegląd parku, kwalifikację zakresu i realizację kolejnych etapów prowadzimy w ramach usługi modernizacji maszyn i dostosowania do CE.
Wniosek? Modernizacja parku maszynowego to nie suma pojedynczych retrofitów, tylko kolejność: najpierw bezpieczeństwo, potem maszyny, których awaria zatrzymuje produkcję, na końcu reszta. Inwentaryzacja, uczciwa ocena krytyczności i plan wpasowany w okna postojowe pozwalają modernizować etapami, bez zatrzymywania całego zakładu — pod warunkiem, że każdy etap kończy się dokumentacją, z której za kilka lat ktoś będzie umiał skorzystać.