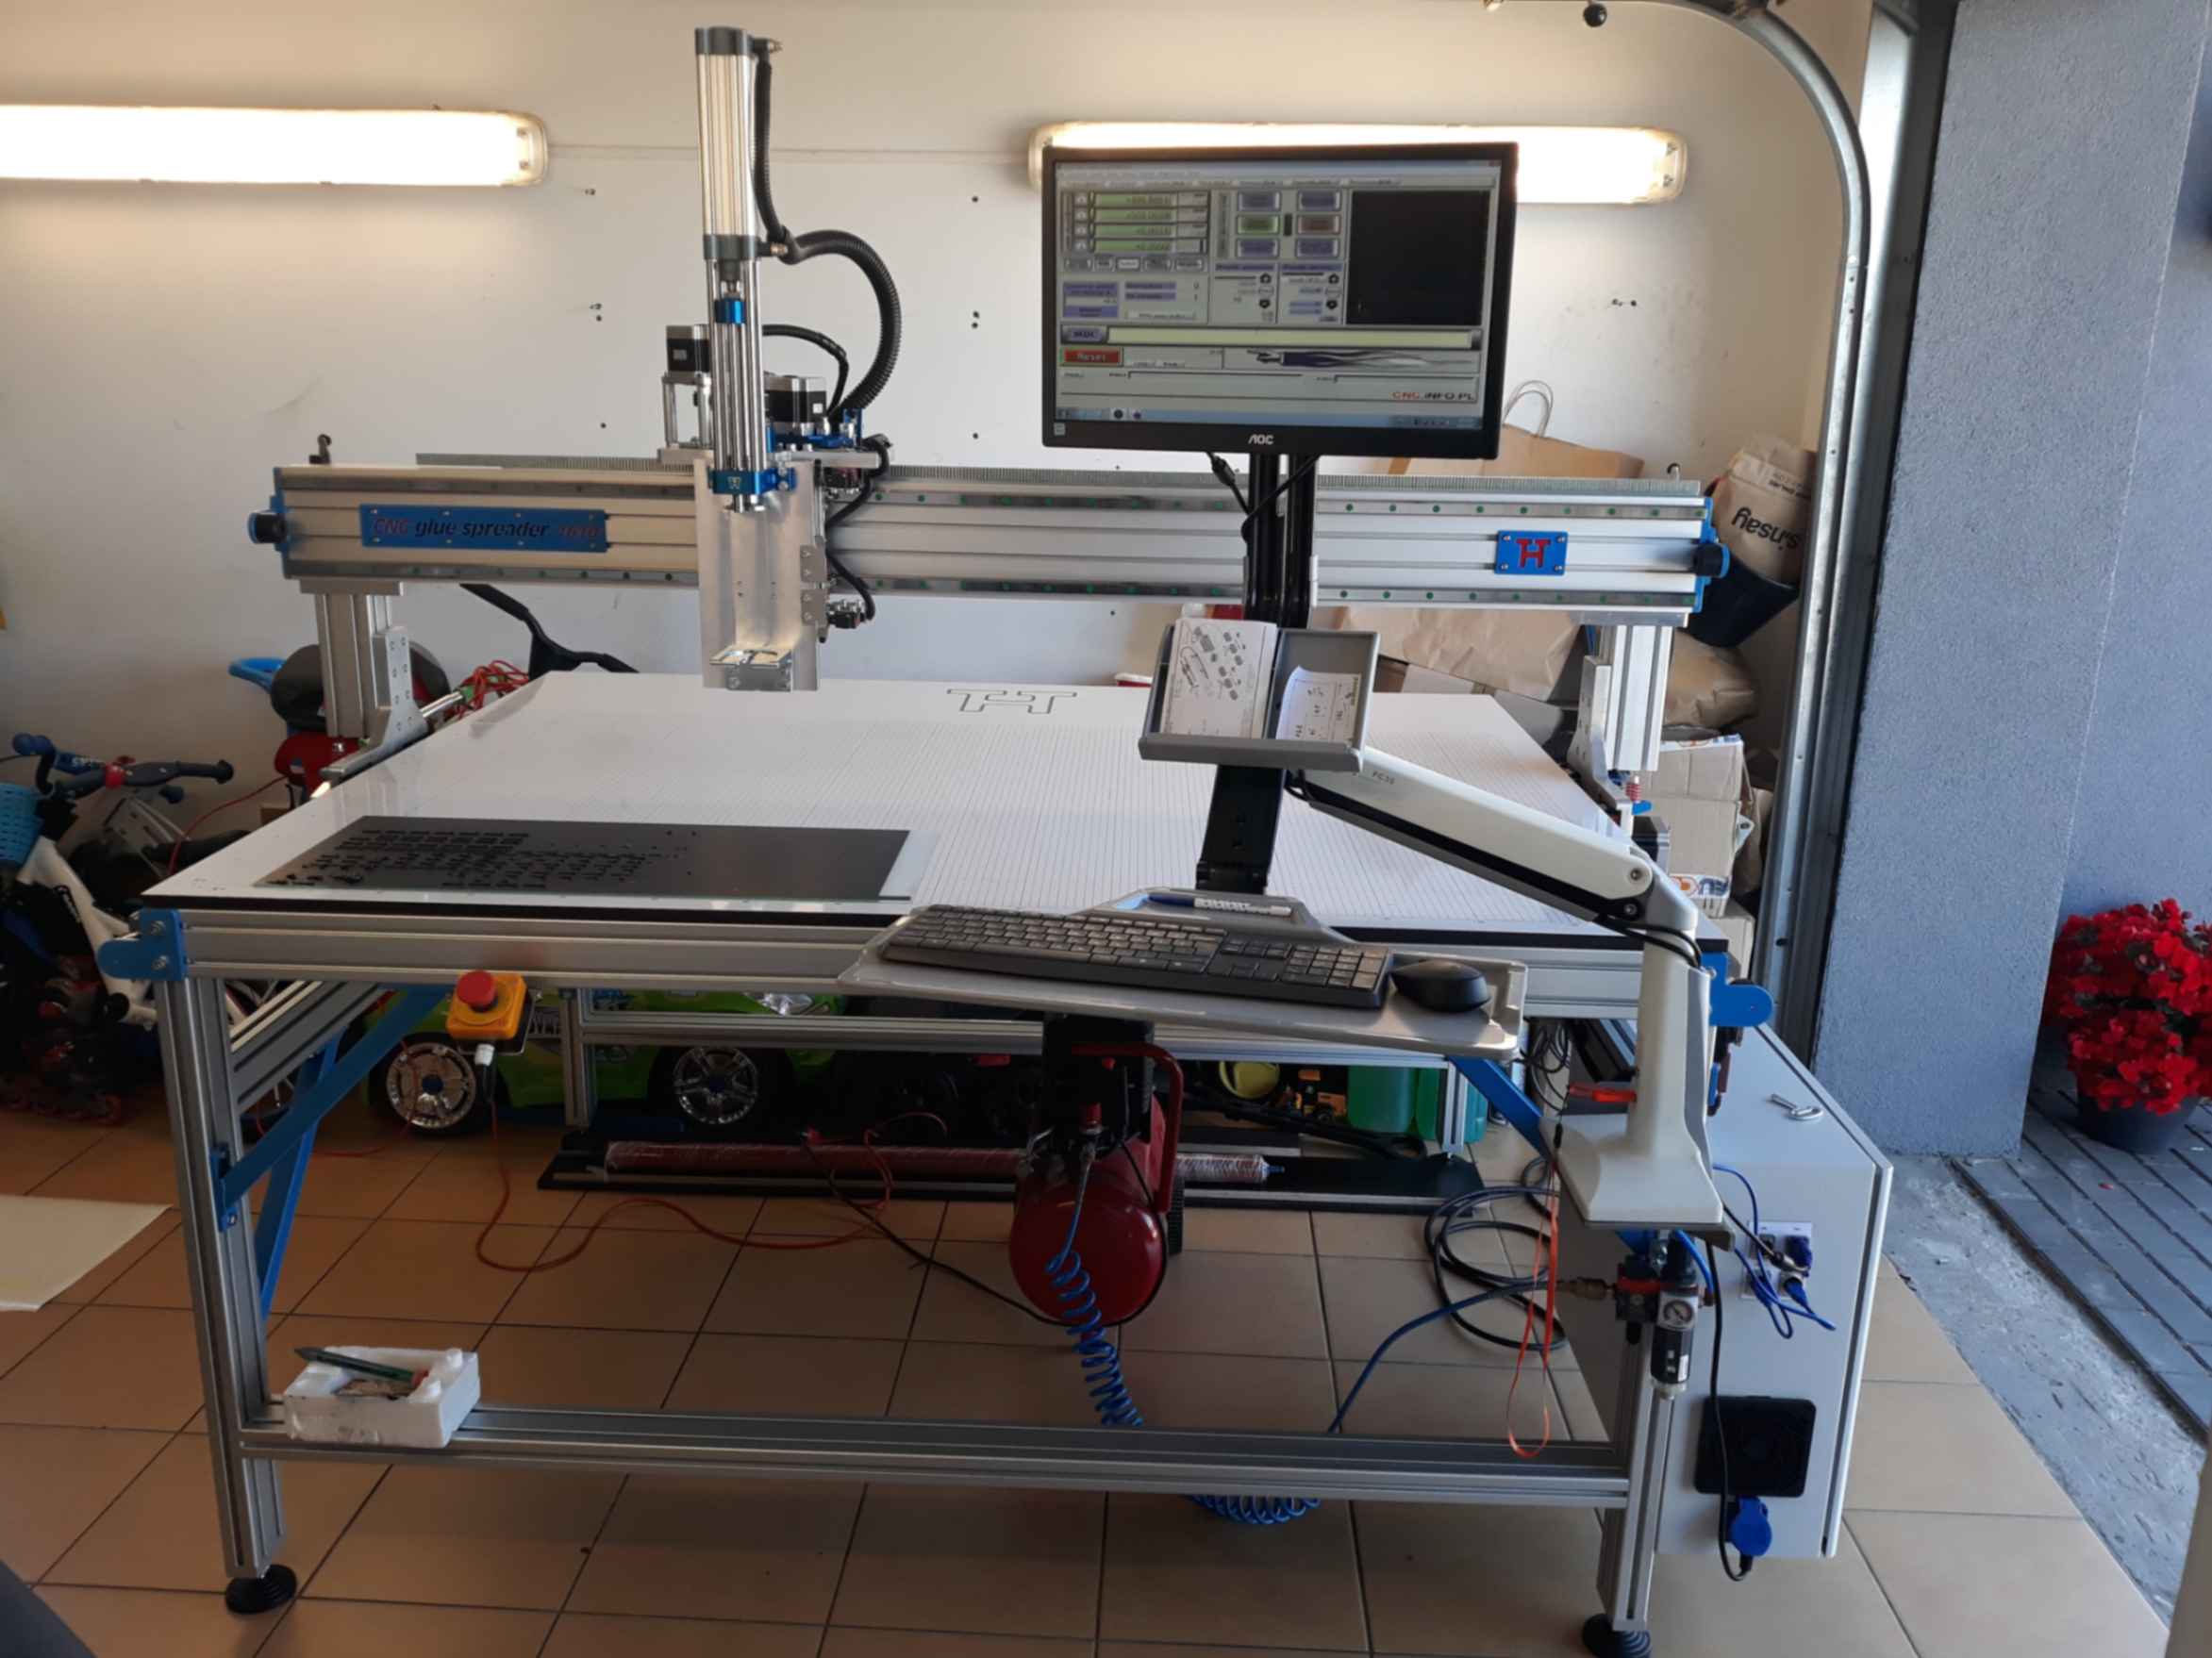
Produkcja okien i drzwi ma cechę, która odróżnia ją od większości branż przetwórczych: niemal każdy wyrób jest inny. Wymiar wynika z otworu w budynku, a nie z katalogu, do tego dochodzą warianty okuć, kolorów, szklenia i sposobu otwierania. A mimo tej zmienności gotowy wyrób musi spełniać te same wymagania co produkt seryjny — szczelność, geometrię, trwałość i powtarzalność działania.
Zakłady stolarki otworowej w Małopolsce i na Podkarpaciu, podobnie jak w całym kraju, stają więc przed zadaniem, które brzmi sprzecznie: zautomatyzować produkcję, nie tracąc możliwości robienia wyrobów na zamówienie. To wykonalne, ale wymaga innego podejścia niż w zakładzie seryjnym — i zaczyna się od rozpoznania, które operacje naprawdę zależą od wymiaru, a które tylko tak wyglądają.
Co zmienia się przy każdym zleceniu, a co zostaje takie samo
Ten podział jest punktem wyjścia całego planu automatyzacji. Operacje z prawej kolumny są kandydatami do automatyzacji nawet w zakładzie o skrajnie zmiennym asortymencie.
| Operacja | Co zmienia się przy zleceniu | Czy nadaje się do automatyzacji |
|---|---|---|
| Cięcie i obróbka profilu | Wymiary, kąty, rozmieszczenie otworów — za każdym razem inne | Tak, ale wyłącznie przy sterowaniu danymi z systemu; maszyna musi dostać geometrię, a nie kartkę |
| Nakładanie kleju i uszczelniacza | Długość konturu; sama czynność i parametry warstwy pozostają takie same | Bardzo dobrze — kontur jest danymi, a powtarzalność warstwy ma bezpośredni wpływ na reklamacje |
| Montaż okuć i zawiasów | Liczba i rozstaw punktów; rodzaj okucia w obrębie rodziny bywa powtarzalny | Tak, przy powtarzalnym bazowaniu i recepturach przełączanych przez operatora |
| Szklenie i montaż wypełnień | Masa i gabaryt szyby, sposób podparcia | Częściowo — najczęściej w formie manipulatora odciążającego operatora, nie pełnej robotyzacji |
| Kontrola szczelności i geometrii | Progi zależne od typu wyrobu; przebieg badania identyczny | Bardzo dobrze — badanie jest takie samo, zmieniają się tylko wartości graniczne |
Dlaczego przepływ danych bywa trudniejszy niż mechanika
W zakładzie produkującym na wymiar maszyna sterowana numerycznie nie jest problemem — problemem jest dostarczenie jej informacji o tym, co właśnie ma zrobić. Jeśli wymiary trafiają na halę jako wydruk, a operator przepisuje je ręcznie, automatyzacja zatrzymuje się na pierwszym kroku i przenosi wąskie gardło z maszyny na człowieka wprowadzającego dane.
Dlatego przy planowaniu stanowiska warto od początku ustalić, skąd maszyna weźmie geometrię wyrobu: z systemu produkcyjnego, z pliku zlecenia, z kodu na elemencie czy z panelu operatora. To rozstrzygnięcie ma większy wpływ na realną wydajność niż wybór napędów.
Trzy operacje, od których warto zacząć
Nakładanie kleju i uszczelniacza
To operacja, w której ręczna praca najszybciej przekłada się na reklamacje. Warstwa nierównomierna, przerwana albo nałożona poza konturem daje wadę, która ujawnia się dopiero po czasie — u klienta, przy pierwszych opadach albo pierwszych mrozach. Stanowisko sterowane numerycznie nakłada warstwę po zadanym konturze z powtarzalną ilością materiału, niezależnie od zmęczenia operatora i pory zmiany. Przy okazji ogranicza zużycie samego kleju, bo przestaje być on nakładany „z zapasem".
Montaż okuć i zawiasów
Wiercenie, wkręcanie i osadzanie okuć to praca powtarzalna i obciążająca, a jednocześnie wymagająca dokładności — źle osadzony zawias ujawnia się dopiero przy regulacji skrzydła. To typowy kandydat do robotyzacji przy zachowaniu zmiennego asortymentu, o ile stanowisko zaprojektowano pod całą rodzinę wyrobów.
−60%
Skrócenie czasu cyklu po robotyzacji montażu zawiasów u producenta mebli
3–9 mies.
Typowy czas od koncepcji do uruchomienia stanowiska na zamówienie
20+ lat
Doświadczenie biura w projektowaniu maszyn dla przemysłu drzewnego i stolarki
Kontrola szczelności i geometrii
Najczęściej niedoceniana inwestycja, a zwykle o najkrótszym zwrocie. Wada wykryta w zakładzie kosztuje poprawkę; ta sama wada wykryta po montażu u klienta kosztuje dojazd, demontaż, nowy wyrób i reputację. Stanowisko testowe bada każdą sztukę według tych samych progów i — co równie ważne — zapisuje wynik. Dopiero zapis pokazuje, że proces powoli się rozjeżdża, zanim pojawią się pierwsze reklamacje.
Budowę stanowisk badających funkcję wyrobu, progi akceptacji i wartość zapisu wyników opisaliśmy w artykule o stanowiskach testowych na produkcji, a kolejność wdrażania automatyzacji w stolarce — w tekście o automatyzacji produkcji okien i drzwi.
Jak wygląda wdrożenie takiego stanowiska
Analiza asortymentu i przypadków skrajnych
Zebranie pełnej listy wariantów wyrobu z wymiarami granicznymi, masami i rodzajami okuć. To ta lista, a nie wyrób reprezentatywny, wyznacza zakres stanowiska.
Ustalenie źródła danych o wyrobie
Skąd maszyna weźmie geometrię i parametry: z systemu, z pliku zlecenia, z kodu na elemencie czy z panelu. Decyzja wpływa na realną wydajność bardziej niż dobór napędów.
Koncepcja, model 3D i symulacja cyklu
Sprawdzenie układu stanowiska, bazowania i czasu cyklu, zanim cokolwiek powstanie. Tu zapadają decyzje, których później nie da się zmienić bez przeróbki.
Budowa i montaż próbny z wyrobami klienta
Stanowisko jest składane i uruchamiane poza zakładem, z rzeczywistymi wyrobami — także tymi skrajnymi. Błędy bazowania i narzędzia wychodzą wtedy poza produkcją.
Przełączenie i dostrojenie progów
Montaż i rozruch w zaplanowanym oknie, a następnie weryfikacja progów akceptacji na rzeczywistej partii. Na czas rozruchu zostaje możliwość pracy ręcznej.
Szkolenie operatorów i przekazanie dokumentacji
Obsługa, przezbrojenie, reakcja na alarmy i podstawowa diagnostyka. Zakład otrzymuje dokumentację techniczną, instrukcję i deklarację zgodności.
Formalności, o których łatwo zapomnieć
Stanowisko zbudowane na zamówienie jest maszyną w rozumieniu przepisów — z oceną ryzyka, dokumentacją techniczną, instrukcją, deklaracją zgodności i oznakowaniem CE. Jeśli zakład buduje je własnymi siłami albo łączy kilka maszyn w linię, sam staje się producentem ze wszystkimi obowiązkami. Opisaliśmy to w artykule o maszynie zbudowanej na własne potrzeby.
Druga sprawa to połączenie stanowiska z maszynami sąsiednimi. Wspólne sterowanie i transport mogą utworzyć zespół maszyn podlegający ocenie zgodności jako całość. Warto też pamiętać, że od 20 stycznia 2027 r. obowiązywać będzie rozporządzenie maszynowe (UE) 2023/1230, które zmienia między innymi zasady wydawania instrukcji i deklaracji w formie cyfrowej.
Co przygotować przed rozmową o automatyzacji zakładu stolarki
- Pełna lista wariantów wyrobu z wymiarami granicznymi, masami i rodzajami okuć
- Liczba zleceń na zmianę i średnia wielkość serii dla jednego wymiaru
- Skąd pochodzą dane o wyrobie i w jakiej formie trafiają dziś na halę
- Rzeczywisty odsetek reklamacji z podziałem na przyczyny
- Rzut hali z miejscem na stanowisko oraz drogami transportu elementów
- Takt sąsiednich operacji i miejsce, w którym dziś powstaje zator
- Wymagania odbiorców dotyczące dokumentowania wyników badań
- Liczba zmian i obsada stanowisk, które mają zostać odciążone
Podsumowanie
W produkcji stolarki otworowej automatyzacja nie polega na usunięciu zmienności, tylko na oddzieleniu tego, co przy każdym zleceniu jest inne, od tego, co pozostaje takie samo. Nakładanie kleju, montaż powtarzalnych okuć i kontrola końcowa są takie same niezależnie od wymiaru — zmieniają się tylko dane, a to maszyna przyjmuje bez trudu.
Największą pułapką w zakładach produkujących na wymiar nie jest mechanika, lecz przepływ informacji: maszyna, która czeka na ręcznie wprowadzane wymiary, nie zwiększy wydajności całego zakładu. Dlatego przed wyborem rozwiązania warto odpowiedzieć na dwa pytania — skąd przyjdą dane o wyrobie i która operacja dziś najdrożej kosztuje błąd. Odpowiedzi zwykle wskazują nie na robota, lecz na stanowisko nakładania kleju albo kontrolę końcową.