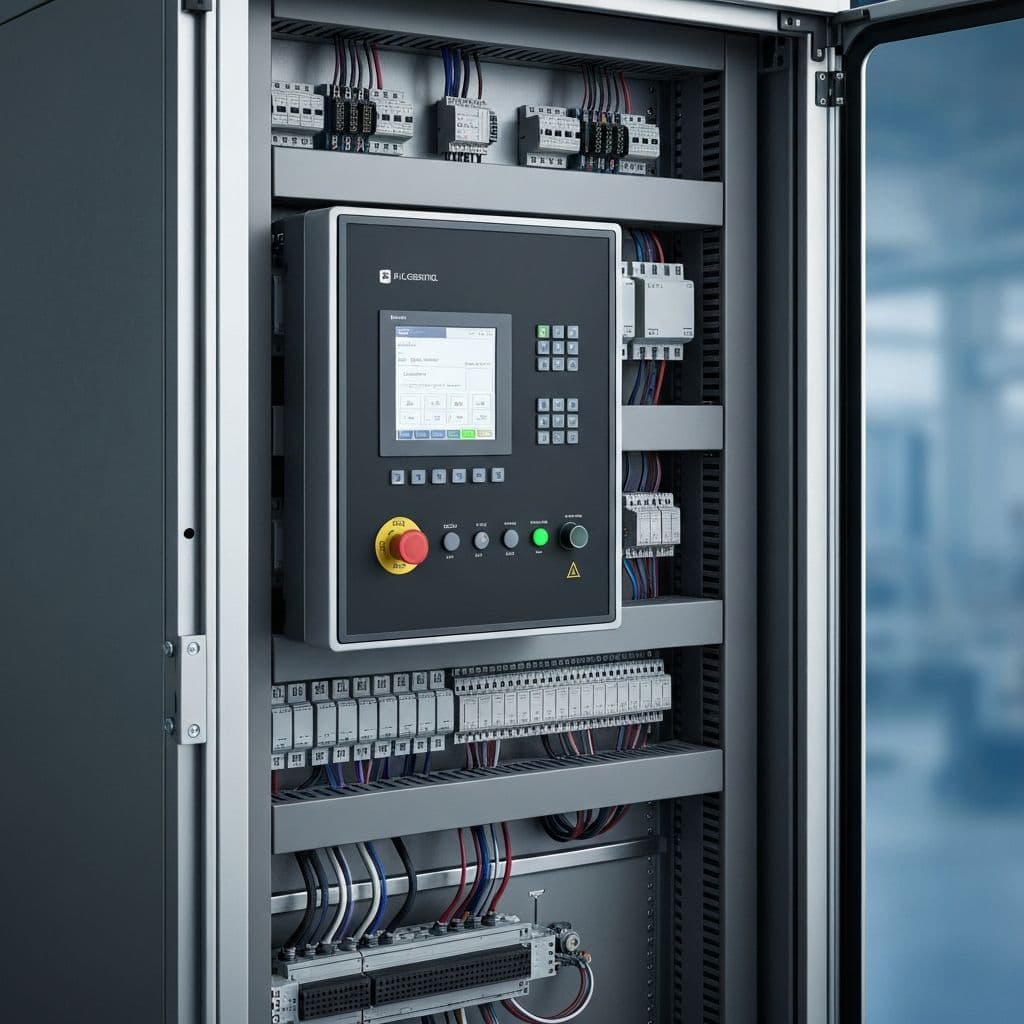
Pomorze ma przemysł o bardzo zróżnicowanym profilu — od przetwórstwa drewna i produkcji mebli, przez stolarkę otworową i przetwórstwo spożywcze, po zakłady obsługujące branżę morską i logistykę portową. Łączy je to, co widać w każdej hali niezależnie od branży: szafa sterownicza, przy której staje utrzymanie ruchu, gdy maszyna się zatrzyma.
THT Projekt ma siedzibę w Rokocinie koło Starogardu Gdańskiego, więc zakłady z Trójmiasta, Starogardu, Tczewa i okolic są w zasięgu jednego dojazdu. Pracujemy w całym kraju, ale przy automatyce bliskość ma realne znaczenie — rozruch i pierwsze tygodnie po przełączeniu to moment, w którym czas reakcji liczy się najbardziej. Ten artykuł wyjaśnia, co powinna zawierać kompletna szafa i jak przebiega jej wymiana.
Co znaczy „kompletna szafa sterownicza"
Pojęcie bywa rozciągliwe i to jest główny powód, dla którego oferty na wymianę sterowania bywają nieporównywalne. Jedna obejmuje obudowę z aparaturą, druga dokłada program, trzecia jeszcze dokumentację i pomiary. Poniżej zakres, który traktujemy jako standard.
| Warstwa | Co obejmuje | Dlaczego ma znaczenie |
|---|---|---|
| Zasilanie i zabezpieczenia | Rozłącznik główny, zabezpieczenia obwodów, zasilacze, ochrona przeciwporażeniowa, dobór przekrojów | Decyduje o bezpieczeństwie obsługi i o tym, czy maszyna przejdzie pomiary odbiorcze |
| Sterowanie | Sterownik z modułami wejść i wyjść, komunikacja z napędami i maszynami sąsiednimi, program | To tutaj zapisana jest logika procesu — i to ona odtwarzana jest przy każdej przyszłej modernizacji |
| Napędy i wykonawcze | Falowniki, układy serwo, styczniki, rozruch i hamowanie, zabezpieczenia silników | Odpowiadają za rzeczywisty takt maszyny i za zużycie mechaniki |
| Bezpieczeństwo | Obwody zatrzymania awaryjnego, blokady osłon, kurtyny i skanery, przekaźniki bezpieczeństwa | Dobierane pod Performance Level wynikający z oceny ryzyka, a nie z katalogu |
| Interfejs operatora | Panel HMI, ekrany procesu, alarmy z przyczyną, tryby pracy, uprawnienia | Decyduje, czy operator poradzi sobie sam, czy przy każdym alarmie wzywa utrzymanie ruchu |
| Dokumentacja | Schematy elektryczne, opis obwodów, zestawienie aparatury, oznaczenia zgodne z montażem | Bez niej każda kolejna naprawa zaczyna się od odtwarzania układu z natury |
Normy, które porządkują projekt
Przy automatyce maszynowej dwie normy wracają w każdym projekcie. PN-EN 60204-1 dotyczy wyposażenia elektrycznego maszyn i opisuje między innymi zasilanie, ochronę przeciwporażeniową, oznaczanie przewodów, obwody zatrzymania awaryjnego oraz wymagania wobec dokumentacji. PN-EN ISO 13849-1 porządkuje funkcje bezpieczeństwa: określa, jak dobrać architekturę i komponenty, żeby osiągnąć wymagany Performance Level.
Kluczowe jest to, że wymagany poziom nie bierze się z katalogu. Wynika z oceny ryzyka przeprowadzonej dla konkretnej maszyny według PN-EN ISO 12100 — czyli z tego, co realnie może się stać przy tym konkretnym stanowisku. Dlatego ocena ryzyka poprzedza projekt obwodów bezpieczeństwa, a nie odwrotnie. Rodzaje osłon i ich dobór opisaliśmy w artykule o osłonach i układach bezpieczeństwa maszyn.
Wymiana sterowania krok po kroku
Modernizacja sterowania różni się od budowy nowej maszyny jednym: stary układ musi pracować aż do dnia przełączenia. Cała organizacja prac podporządkowana jest temu, żeby postój był krótki i przewidywalny.
Inwentaryzacja sygnałów i funkcji
Spis wszystkich wejść i wyjść, czujników, napędów i funkcji bezpieczeństwa wraz z opisem procesu. Przy braku aktualnych schematów ten etap jest jednocześnie odtworzeniem dokumentacji.
Decyzja o programie: konwersja czy przepisanie
Jeśli program źródłowy istnieje i jest czytelny, część logiki da się przenieść. Częściej jednak logikę odtwarza się na podstawie inwentaryzacji i rozmów z operatorami, bo kod ze starej platformy nikomu już nic nie mówi.
Projekt szafy i obwodów bezpieczeństwa
Schematy, dobór aparatury i architektury bezpieczeństwa pod wymagany Performance Level. Tu zapada też decyzja o zakresie panelu HMI i o tym, jakie dane maszyna będzie raportować.
Budowa i testy na hali wykonawcy
Szafa jest montowana, okablowana i uruchamiana poza zakładem klienta. Logikę testuje się na symulacji sygnałów, zanim trafi na maszynę — to etap, który najbardziej skraca późniejszy postój.
Przełączenie w zaplanowanym oknie
Demontaż starej szafy, montaż nowej, podłączenie sygnałów i rozruch podczas postoju technologicznego. Stary układ pozostaje możliwy do przywrócenia do momentu potwierdzenia poprawnej pracy.
Szkolenie i przekazanie dokumentacji
Operatorzy uczą się nowego panelu i alarmów, utrzymanie ruchu — diagnostyki. Zakład otrzymuje schematy powykonawcze, opis obwodów i zestawienie aparatury.
Panel operatora — miejsce, w którym projekt się broni lub przegrywa
Najlepiej dobrana aparatura nie pomoże, jeśli operator nie rozumie, co maszyna próbuje mu powiedzieć. Panel HMI jest jedynym elementem automatyki, z którym zakład styka się codziennie — i to po nim ocenia całą modernizację.
- Ekran główny pokazuje stan procesu, a nie listę zmiennych: co maszyna robi teraz, co jest następne i czy coś ją blokuje.
- Alarm mówi o przyczynie, nie o kodzie — „otwarta osłona strefy podawania" zamiast numeru błędu, którego trzeba szukać w instrukcji.
- Tryby pracy są jednoznaczne — automatyczny, ręczny i serwisowy, z widocznym wskazaniem, w którym maszyna się znajduje.
- Receptury przełącza operator, bez udziału programisty — to warunek sensownej pracy przy zmiennym asortymencie.
Szerzej o budowie interfejsu, hierarchii ekranów i ergonomii panelu na hali piszemy w artykule o panelu HMI dla operatora.
Przy okazji wymiany: dane z maszyny
Modernizacja sterowania to najtańszy moment na wprowadzenie podstawowego monitoringu. Sterownik i tak widzi stany, które warto zapisywać — takt, przestoje wraz z przyczyną, liczbę sztuk i motogodziny. Dodanie tego podczas wymiany szafy kosztuje niewiele; dołożenie później oznacza ponowne wejście w układ.
Warto jednak zbierać dane, z których ktoś faktycznie skorzysta. Które wskaźniki mają wartość i jak je pozyskać przy maszynie nowej oraz przy modernizacji, opisaliśmy w tekście o monitoringu produkcji i Przemyśle 4.0.
Co przygotować przed wyceną wymiany sterowania
- Zdjęcia wnętrza istniejącej szafy i tabliczki znamionowej maszyny
- Schematy elektryczne, nawet nieaktualne — skracają inwentaryzację
- Lista napędów z mocami oraz czujników i elementów wykonawczych
- Opis procesu: kolejność operacji, tryby pracy, sytuacje awaryjne
- Informacja, czy istnieje program źródłowy sterownika i w jakiej formie
- Dopuszczalna długość postoju i terminy planowanych przerw technologicznych
- Oczekiwania wobec panelu operatora i zakresu zbieranych danych
- Czy zakres prac zmienia funkcje bezpieczeństwa lub wydajność maszyny
Podsumowanie
Szafa sterownicza jest tym elementem maszyny, który najdłużej służy i najczęściej decyduje o długości postoju przy awarii. Dlatego porównując oferty, warto patrzeć nie na cenę obudowy z aparaturą, lecz na pełny zakres: zasilanie, sterowanie, napędy, bezpieczeństwo, panel operatora i dokumentację odpowiadającą rzeczywistemu montażowi.
Dobrze poprowadzona wymiana sterowania ogranicza postój do zaplanowanego okna, bo nowa szafa powstaje i jest testowana równolegle do pracy starego układu. Dla zakładów z Pomorza dochodzi do tego praktyczna korzyść z bliskości — w pierwszych tygodniach po przełączeniu czas reakcji liczy się bardziej niż cokolwiek innego.