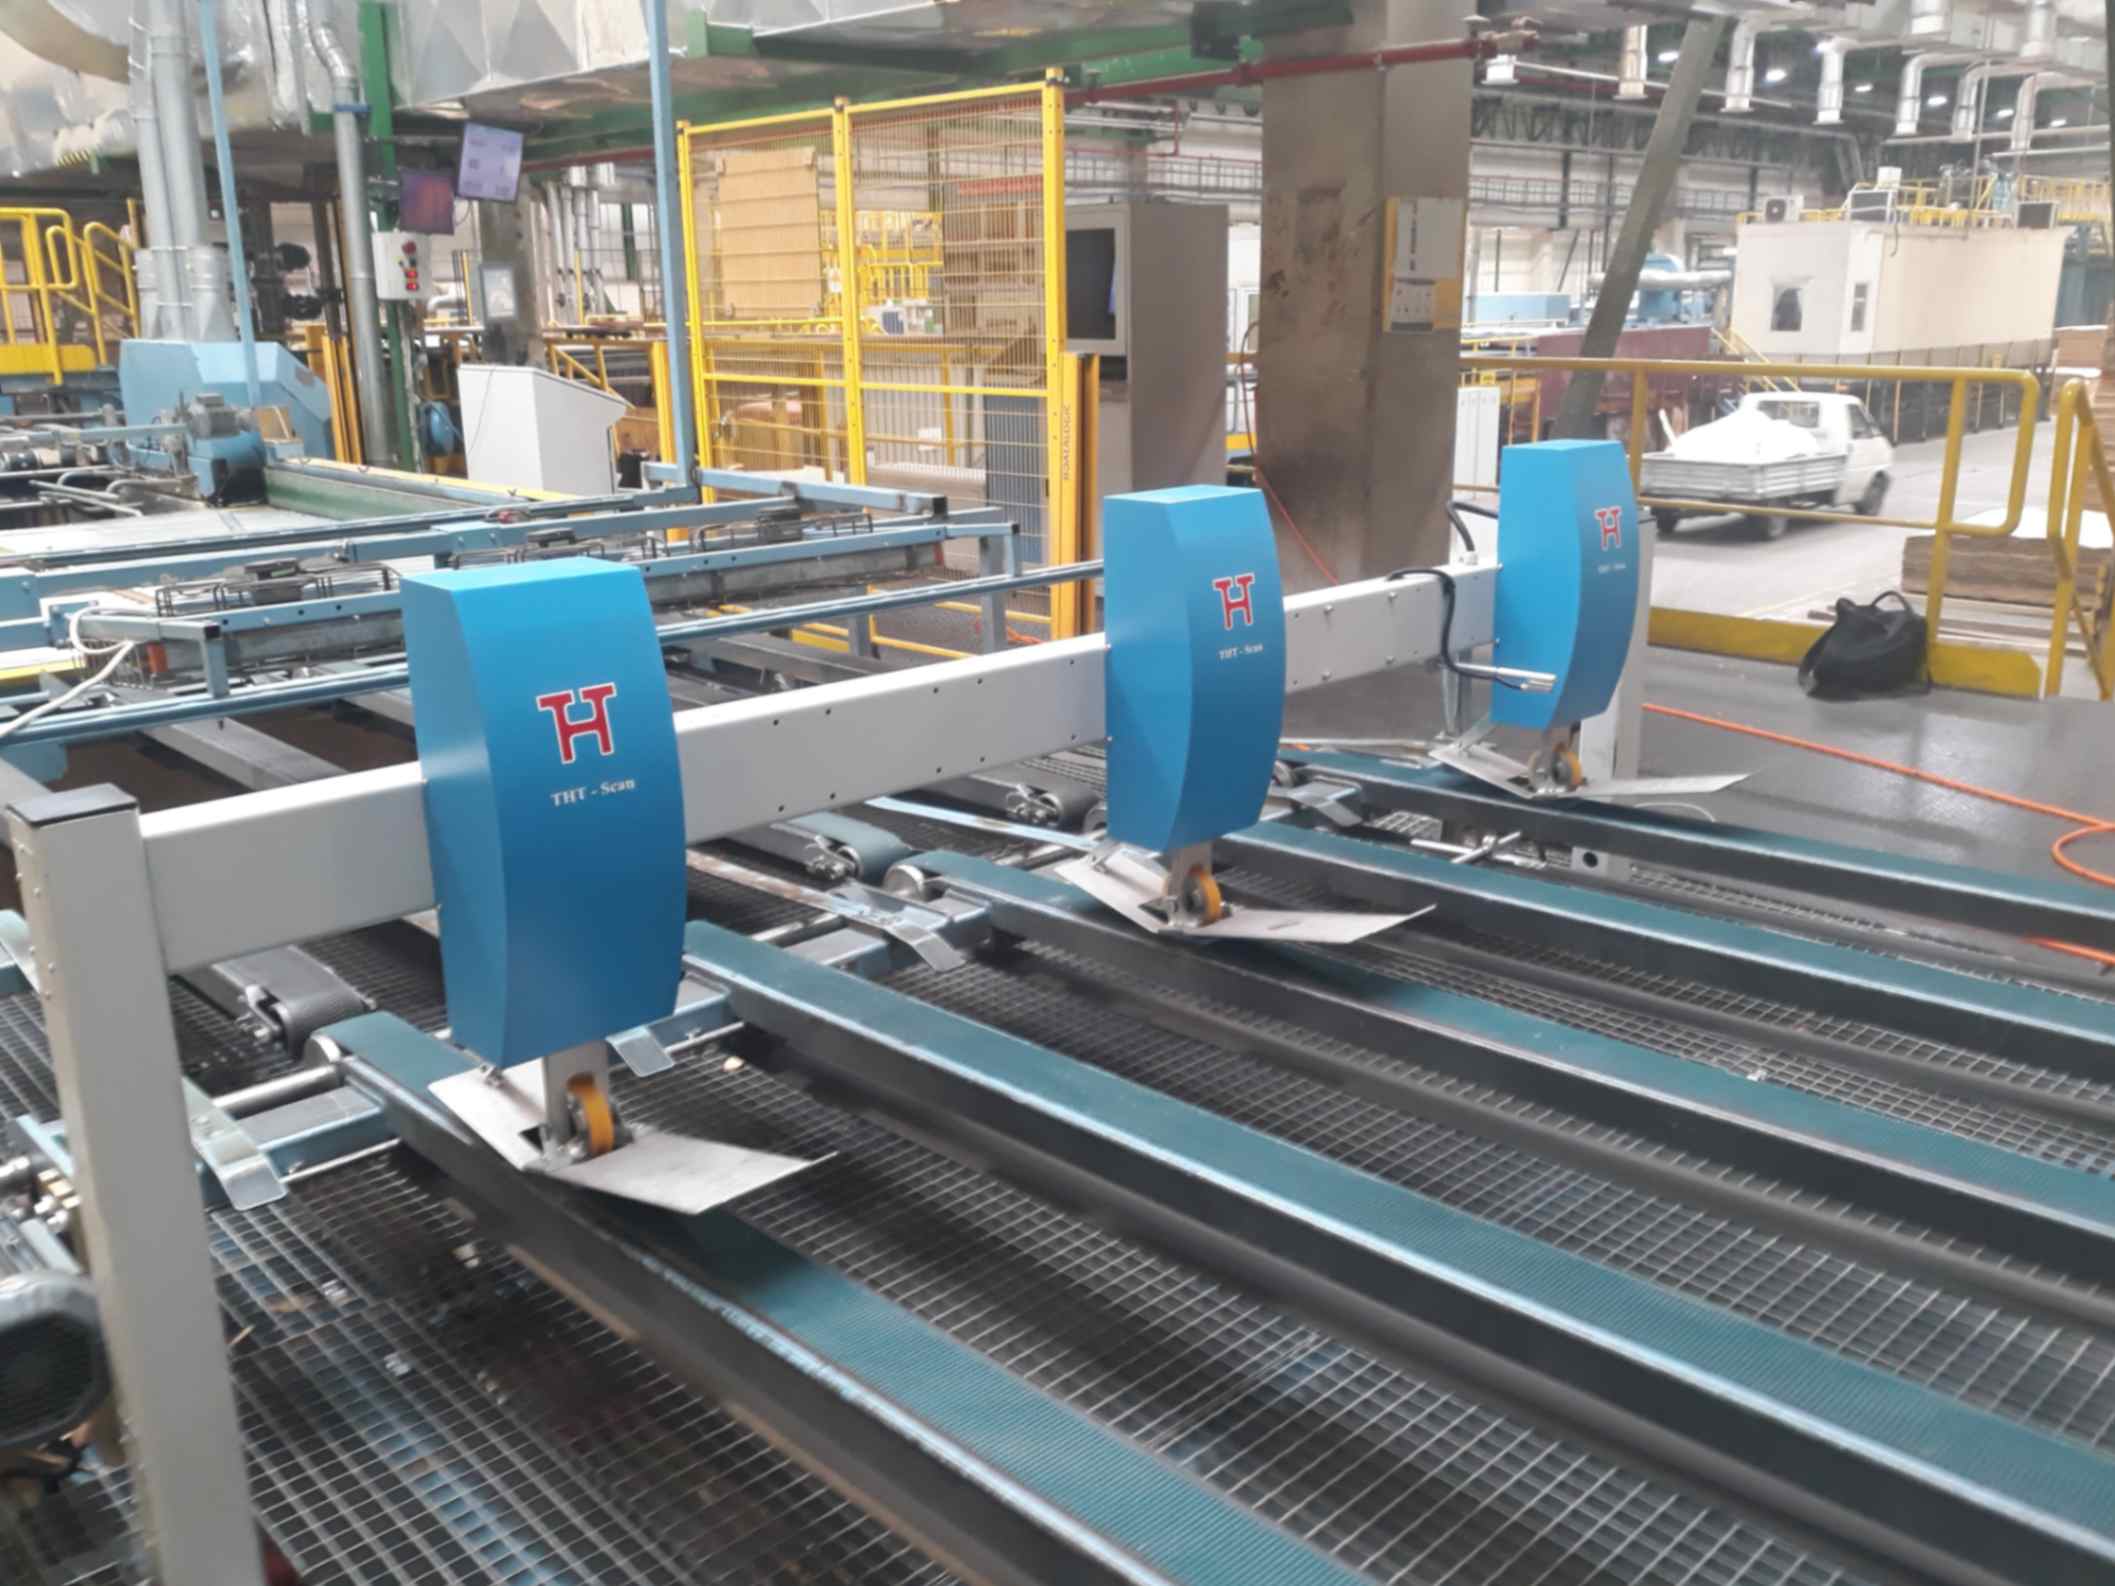
Wizyjna kontrola jakości przez lata była domeną wielkich fabryk motoryzacyjnych i elektroniki. Dziś kamery przemysłowe i moc obliczeniowa potaniały na tyle, że systemy wizyjne trafiają do średnich zakładów — również w branżach pracujących na materiale naturalnym, jak przemysł drzewny czy stolarka otworowa. Wiemy to z pierwszej ręki: kilka naszych stacji kontrolnych pracuje właśnie tam.
Co potrafi system wizyjny na linii
Cztery zadania, które kamera przejmuje najczęściej
- Pomiar wymiarów w takcie produkcji — długości, szerokości, grubości, położenia otworów — na każdej sztuce, a nie na wyrywkowej próbce.
- Detekcja wad powierzchni — pęknięcia, ubytki, przebarwienia, zabrudzenia i wady struktury materiału.
- Weryfikacja kompletności montażu — czy wszystkie elementy są na miejscu, we właściwej pozycji i orientacji.
- Pozycjonowanie dla automatyki — wskazywanie robotowi, gdzie leży detal i jak go uchwycić.
Ostatnia pozycja z tej listy jest dziś najszybciej rosnąca: wizja i robotyzacja coraz częściej pracują w parze, bo kamera pozwala robotowi obsłużyć detal, który nie trafia za każdym razem w to samo miejsce.
Dlaczego kamera wygrywa z kontrolą wzrokową
Nie dlatego, że „widzi lepiej” — ludzkie oko jest znakomite. Kamera wygrywa powtarzalnością: ocenia tysięczną sztukę dokładnie tak samo jak pierwszą, na trzeciej zmianie tak samo jak na pierwszej. Człowiek przy monotonnej kontroli wzrokowej męczy się po kilkudziesięciu minutach — i to nie jest zarzut, tylko fizjologia. Do tego dochodzi dokumentacja wyników: system zapisuje pomiar każdej sztuki, więc reklamację można skonfrontować z danymi, a trendy (np. powolne rozjeżdżanie się wymiaru) wychwycić, zanim powstaną braki. Najlepszy przykład z naszej praktyki: automatyczna linia testowa okien PVC dla klienta z Niemiec, której głównym celem była właśnie eliminacja błędów ludzkich w kontroli — i ten cel osiągnęła.
Przykłady wdrożeń z naszego portfolio
| Wdrożenie | Co kontroluje i dlaczego akurat automat |
|---|---|
| THT-Scan — pomiar forniru | Autorski system mierzący fornir bezpośrednio w procesie, zaprojektowany pod naturalną zmienność materiału. |
| Stacja testowania okien PVC | Automatyczna weryfikacja jakości stolarki dla odbiorcy zagranicznego, bez udziału operatora. |
| Stacja testowania desek STL-0520 | Kontrola parametrów tarcicy w pełni automatycznym cyklu, jako element automatyzacji zakładu drzewnego. |
| Stanowisko testowania wytrzymałości | Weryfikacja spoiny klejowej — czyli cechy, której „na oko” nie widać wcale, więc kontrola wzrokowa jest tu bezradna. |
Trzecia pozycja z tabeli jest dobrym przykładem tego, że kontrola jakości rzadko stoi osobno — stacja testowania desek jest jednym z etapów automatyzacji zakładu drzewnego, a nie wyizolowanym stanowiskiem na końcu linii.
Z czego składa się wdrożenie systemu wizyjnego
Definicja zadania
Co dokładnie kontrolujemy, z jaką dokładnością i co dzieje się ze sztuką wadliwą. To fundament — „kontrola jakości” nie jest specyfikacją.
Oświetlenie
Połowa sukcesu każdej aplikacji wizyjnej. Stabilne, dobrane do materiału światło potrafi zastąpić najdroższe algorytmy; przypadkowe — pogrzebać najlepszą kamerę.
Kamera i optyka
Rozdzielczość i pole widzenia wynikają z wymaganej dokładności pomiaru, a nie z folderu reklamowego producenta.
Mechanika stanowiska
Powtarzalne prowadzenie i pozycjonowanie detalu. Jeżeli detal za każdym razem leży inaczej, żadna kamera tego nie nadrobi.
Integracja ze sterowaniem
Wynik kontroli musi coś powodować: zatrzymanie, odrzut na zsuwnię, sygnał dla operatora, wpis do raportu.
Czwarty krok bywa niedoceniany, a przesądza o całości: systemy wizyjne projektuje się razem z transportem materiału, nie obok niego. System wizyjny bez integracji z linią to natomiast tylko drogi aparat fotograficzny.
Wizja czy zwykłe czujniki?
Nie każde zadanie kontrolne wymaga kamery. Obecność detalu, prostą odległość czy pozycję krańcową taniej i pewniej załatwią czujniki indukcyjne, optyczne lub laserowe — to standardowy arsenał automatyki przemysłowej. System wizyjny wchodzi do gry, gdy ocena jest złożona: wiele cech naraz, wady o nieprzewidywalnym kształcie, pomiar na ruchomym materiale, zmienny wygląd detalu.
Od czego zacząć
Wybierz jedno kryterium jakości, które boli najbardziej — generuje reklamacje, przestoje albo wymaga osobnego stanowiska kontroli ręcznej — i od niego zacznij pilotaż. Pojedyncza stacja kontrolna zintegrowana z linią pokaże realny efekt szybciej niż wielki projekt „kontroli wszystkiego”. A jeśli chcesz zobaczyć, jak takie stacje wyglądają w praktyce, zajrzyj do naszych realizacji — znajdziesz tam zdjęcia i filmy stanowisk testowych pracujących u klientów.